Обозначение
ГОСТ 16310-80
Реквизиты: исходная карточка документа.
Статус указан по данным источника. Дата независимой проверки статуса не зафиксирована.
Текст из исходного файла. Для точных значений, формул и расположения таблиц сверяйтесь с оригиналом документа.
БЗ 3 -9 7
ГОСУДАРСТВЕННЫЙ СТАНДАРТ
СОЮЗА ССР
СОЕДИНЕНИЯ СВАРНЫЕ
ИЗ ПОЛИЭТИЛЕНА,
ПОЛИПРОПИЛЕНА
И ВИНИПЛАСТА
ОСНОВНЫЕ ТИПЫ, КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ
И РАЗМЕРЫ
ГОСТ 16310-80
Издание официальное
ИПК ИЗДАТЕЛЬСТВО СТАНДАРТОВ
Москва
âîëîãîäñêîå êðóæåâî êóïèòü
УДК 621.791.052:678.5:006.354 Группа Л05
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
СОЕДИНЕНИЯ СВАРНЫЕ ИЗ ПОЛИЭТИЛЕНА,
ПОЛИПРОПИЛЕНА И ВИНИПЛАСТА
Основные типы, конструктивные элементы и
размеры
Welded joints of polyethelene, polypropylene and
polyvinyl chloride Main types, design elements and
dimensions
О К Г 1 0 6 0 2 0 0 o o o o
ГОСТ
1 6 3 1 0 - 8 0
Д а т а в в е д е н и я 0 1 . 0 7 . 8 1
1. Настоящий стандарт распространяется на соединения из поли
этилена, полипропилена и винипласта, выполненные сваркой нагре
тым газом с присадочным прутком или экструзионной сваркой, и ус
танавливает основные типы, конструктивные элементы и размеры свар
ных соединений.
Стандарт не распространяется на угловые и тавровые сварные
соединения с углом между соединяемыми элементами, отличным от
90* ± 5“, а также на соединения трубопроводов.
Требования настоящего стандарта являются обязательными.
(Измененная редакция, Изм. № I).
2. В стандарте приняты следующие обозначения способов сварки:
Г — сварка нагретым газом с присадочным прутком;
Э — сварка экструзионная.
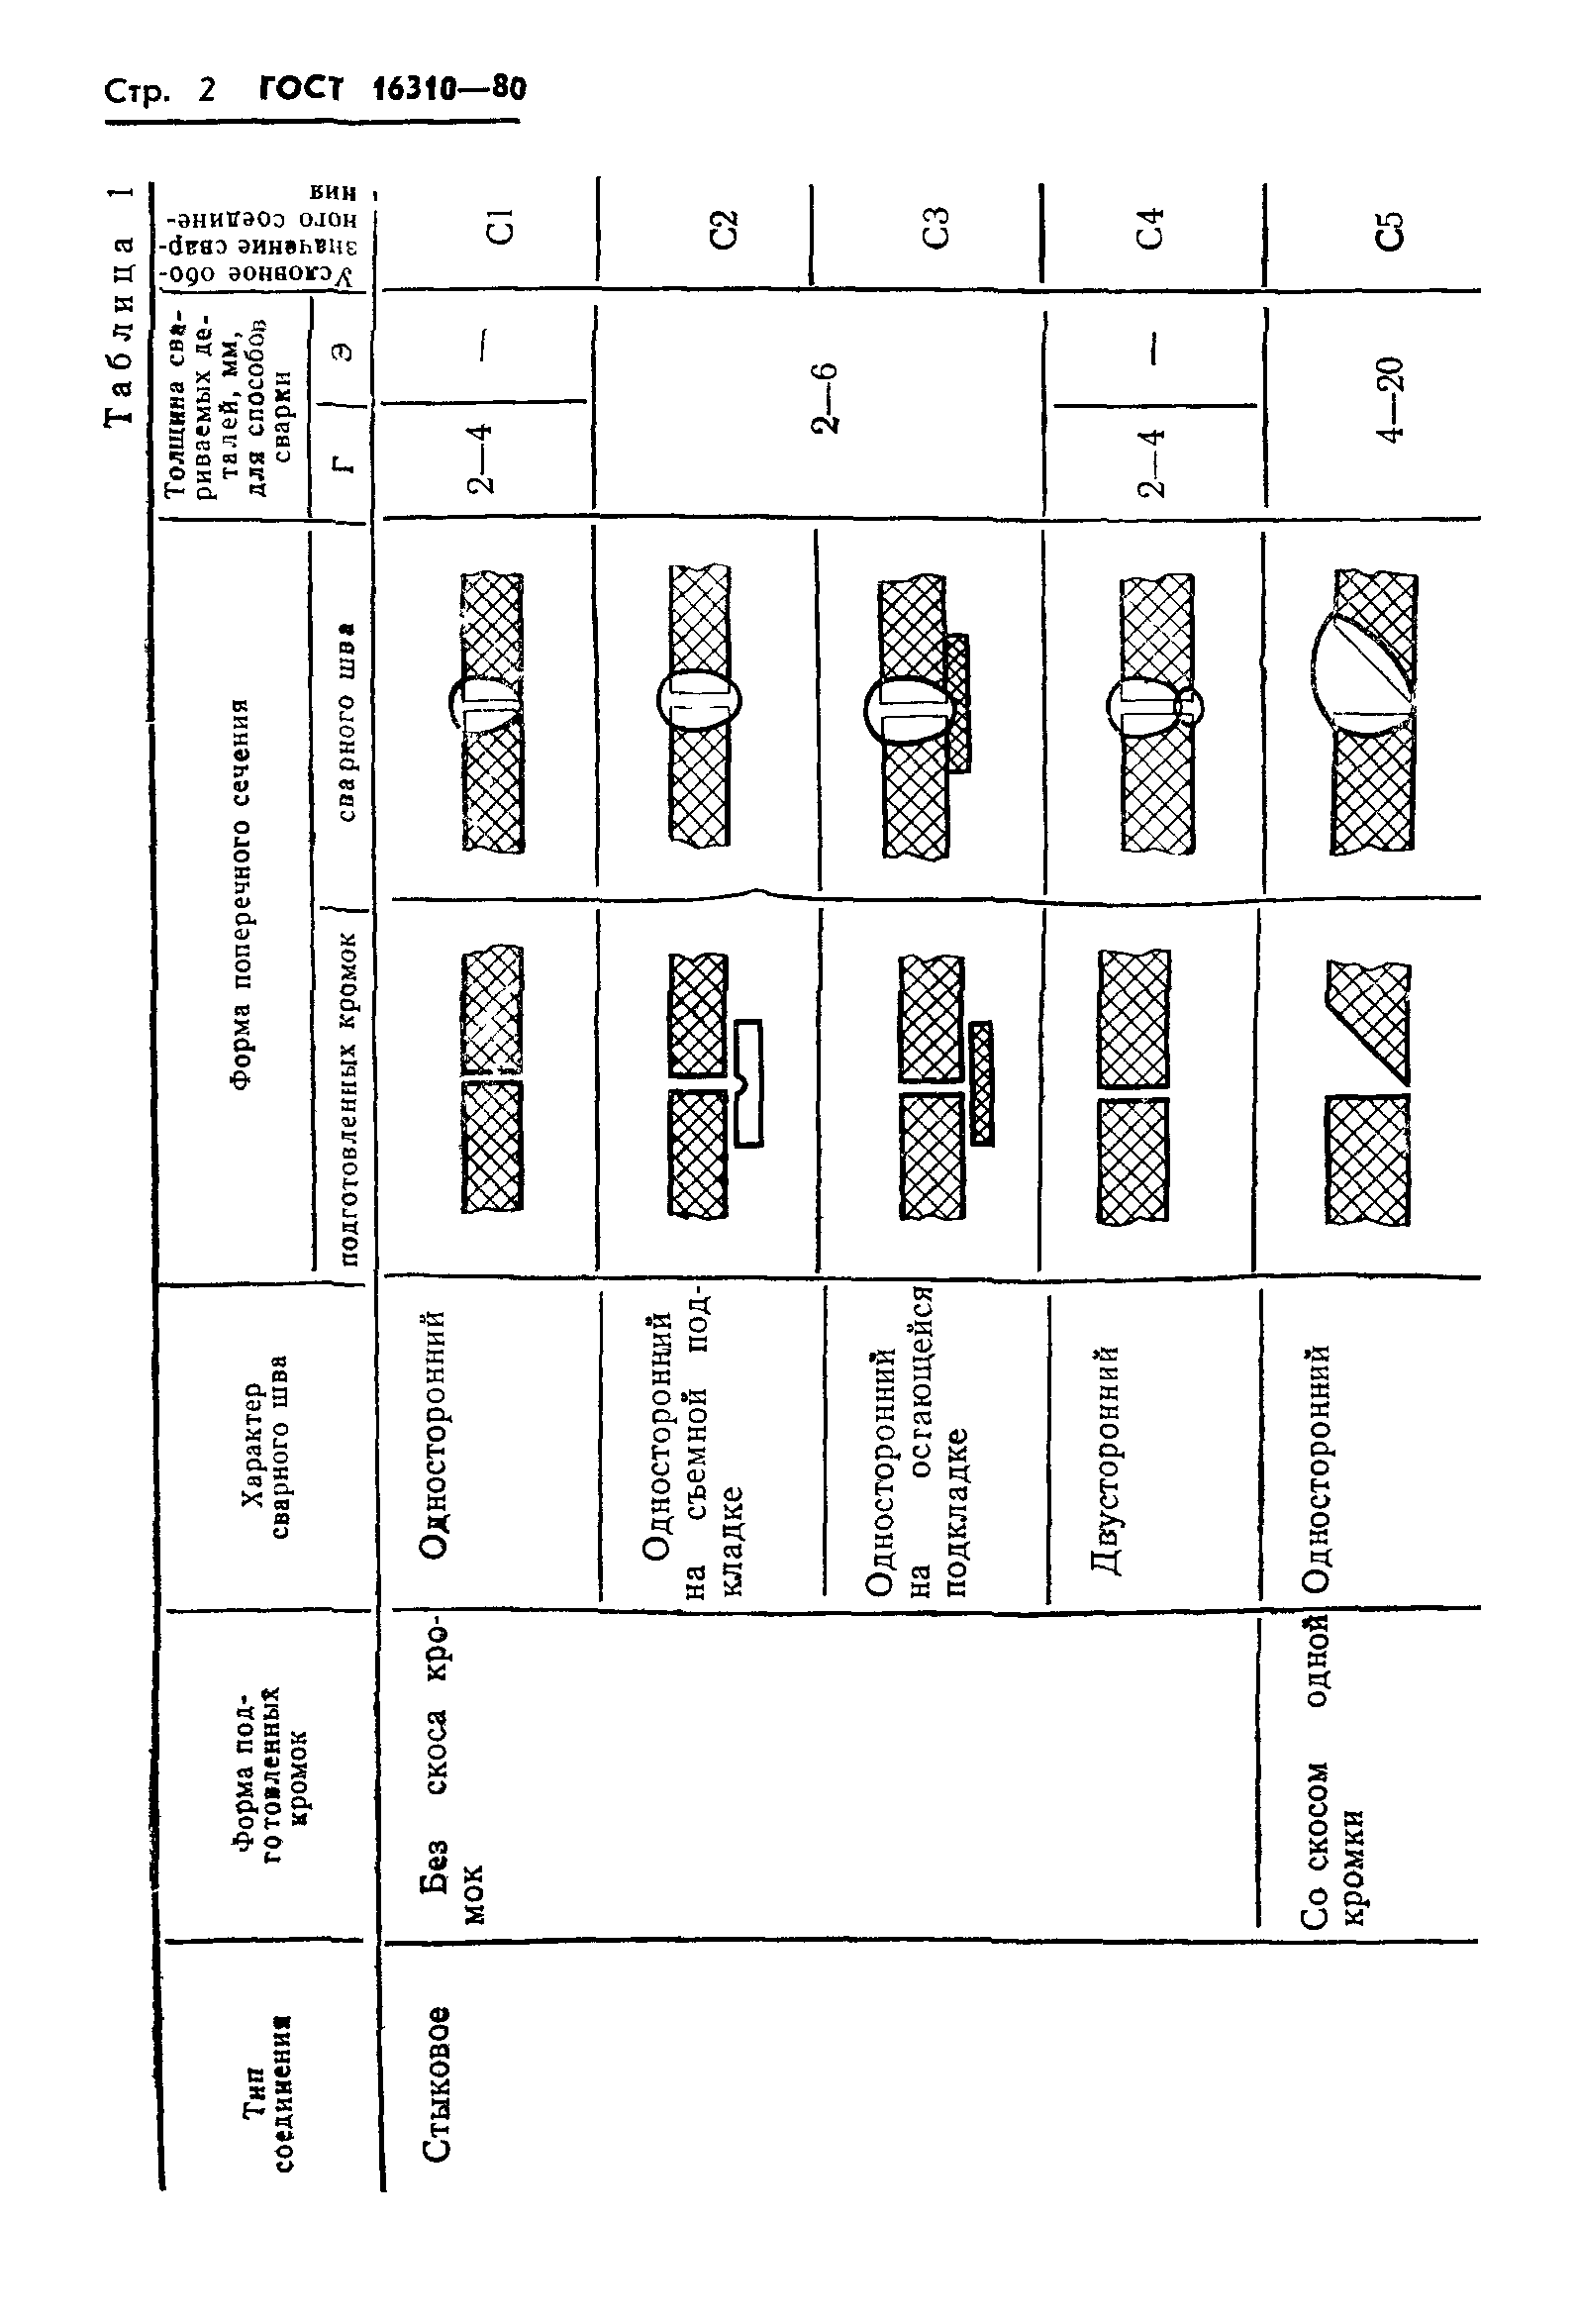
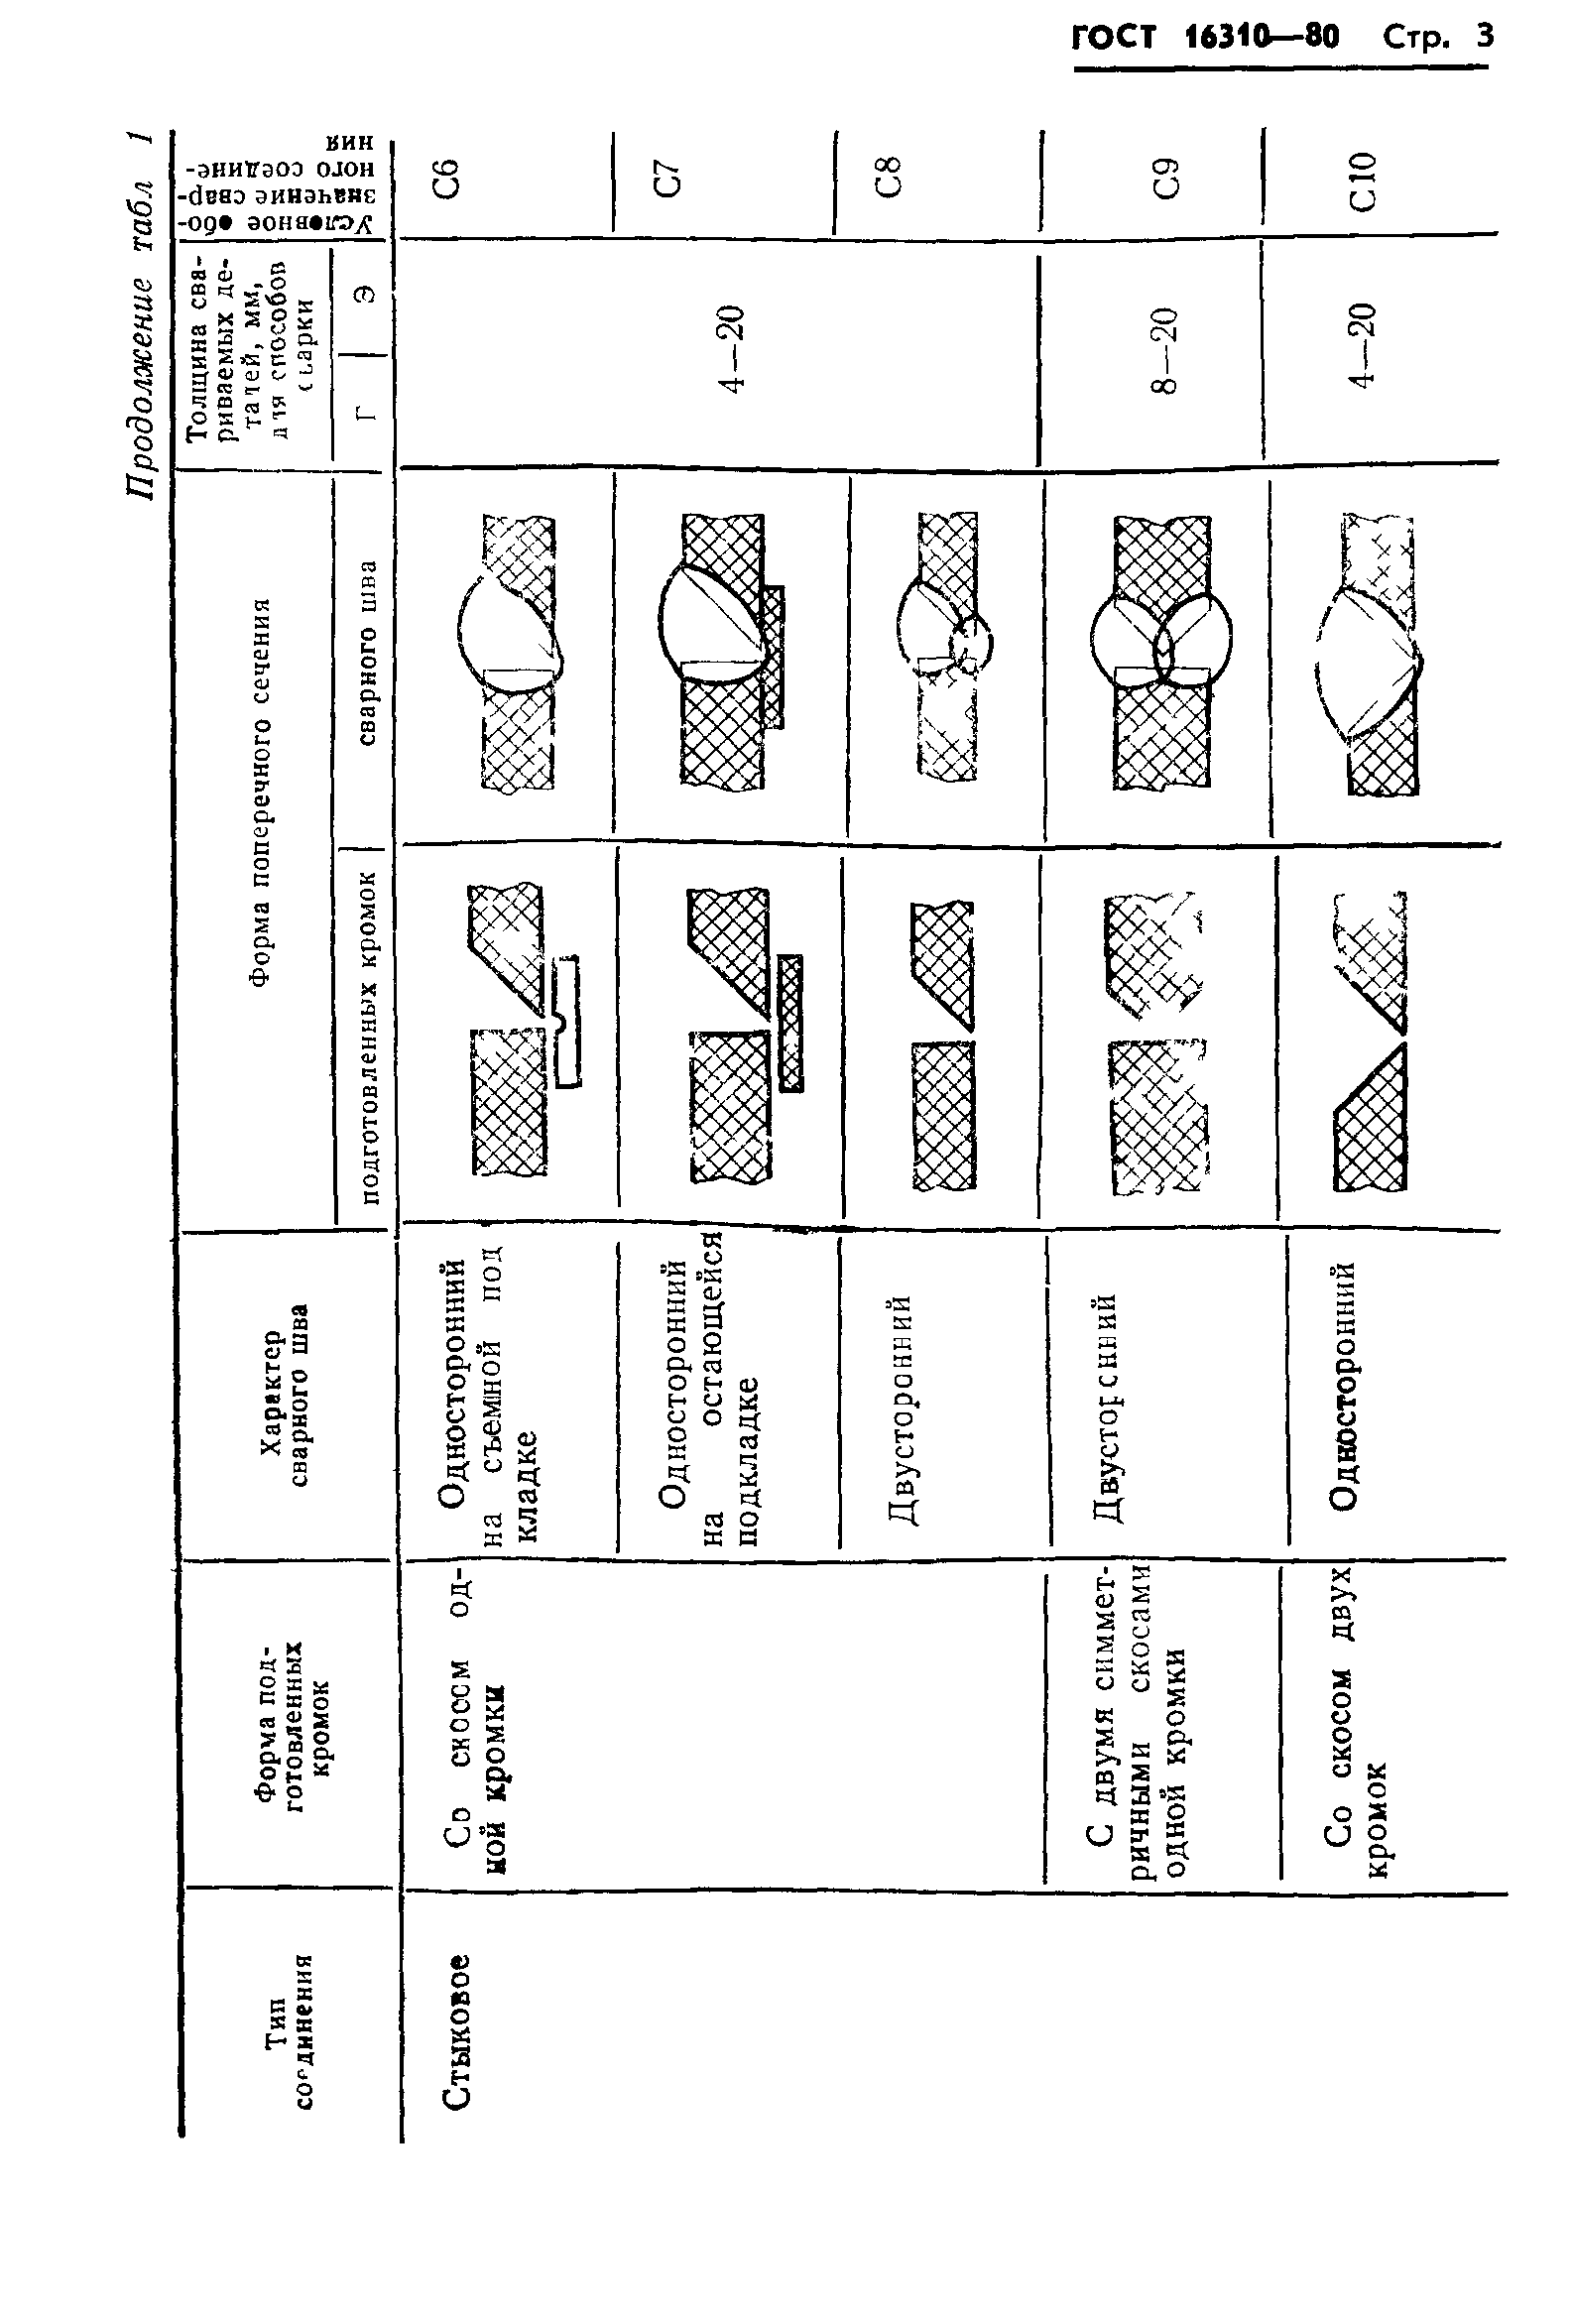
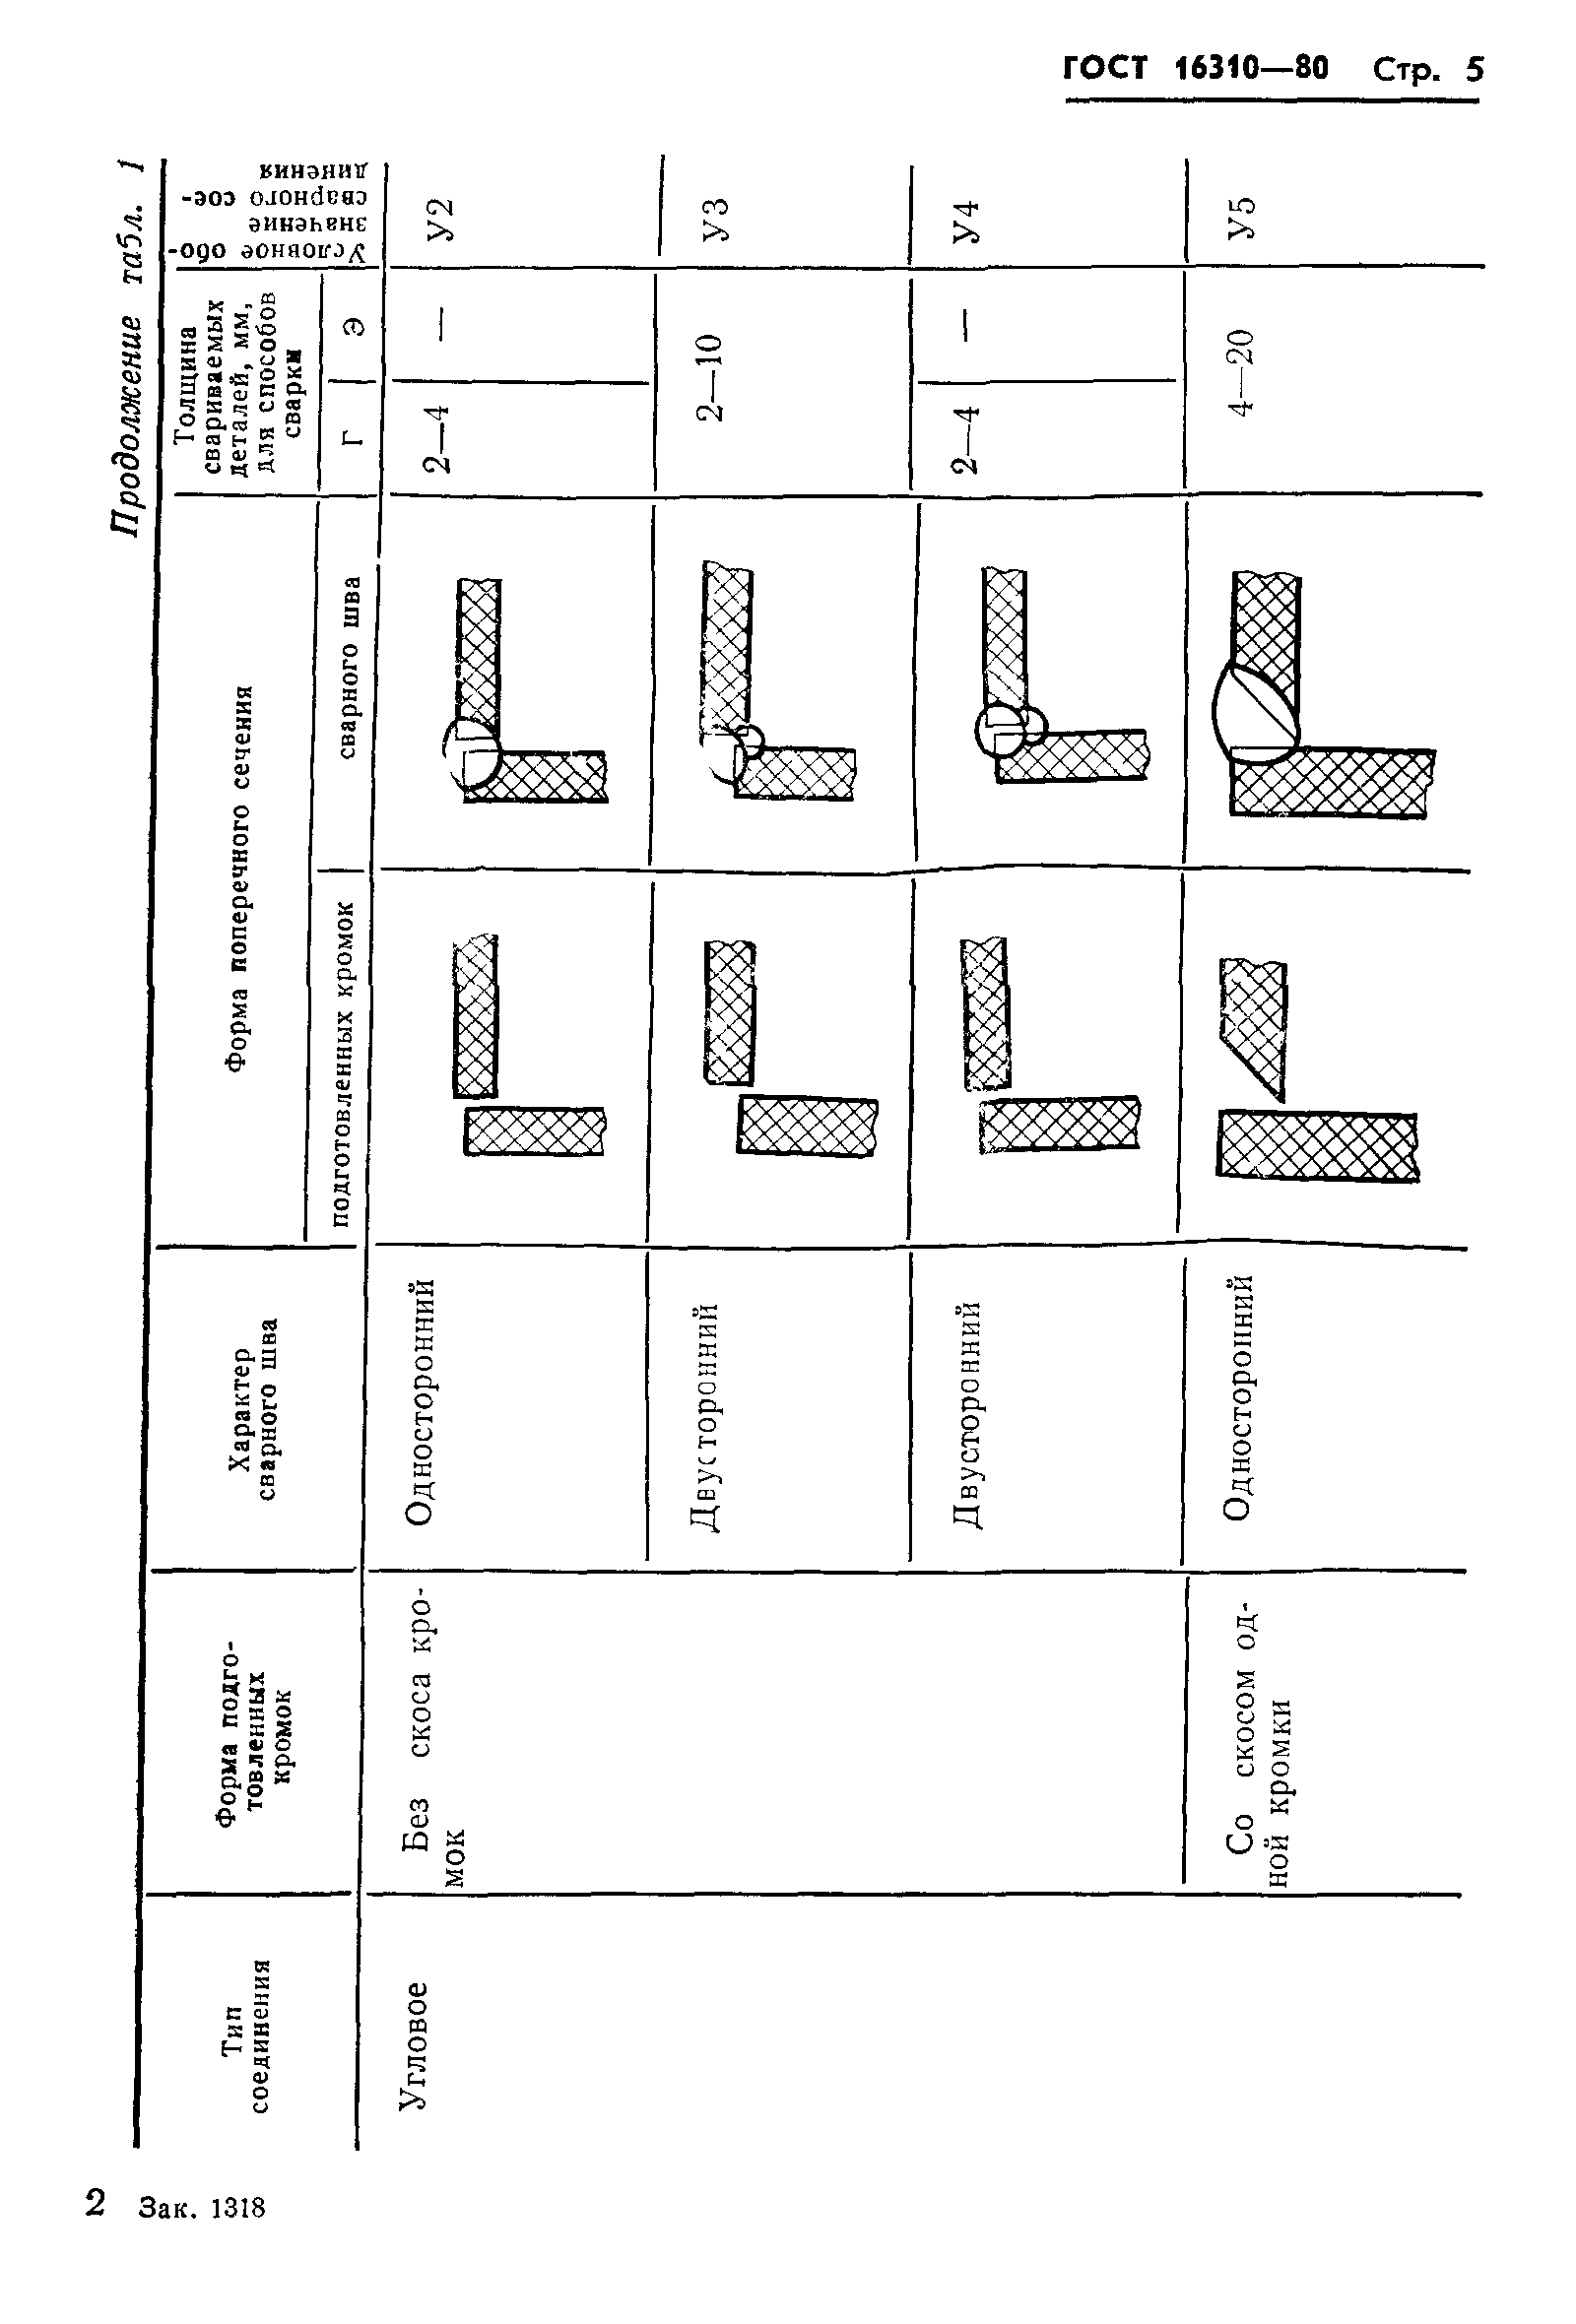
3. Основные типы сварных соединений приведены в табл. 1.
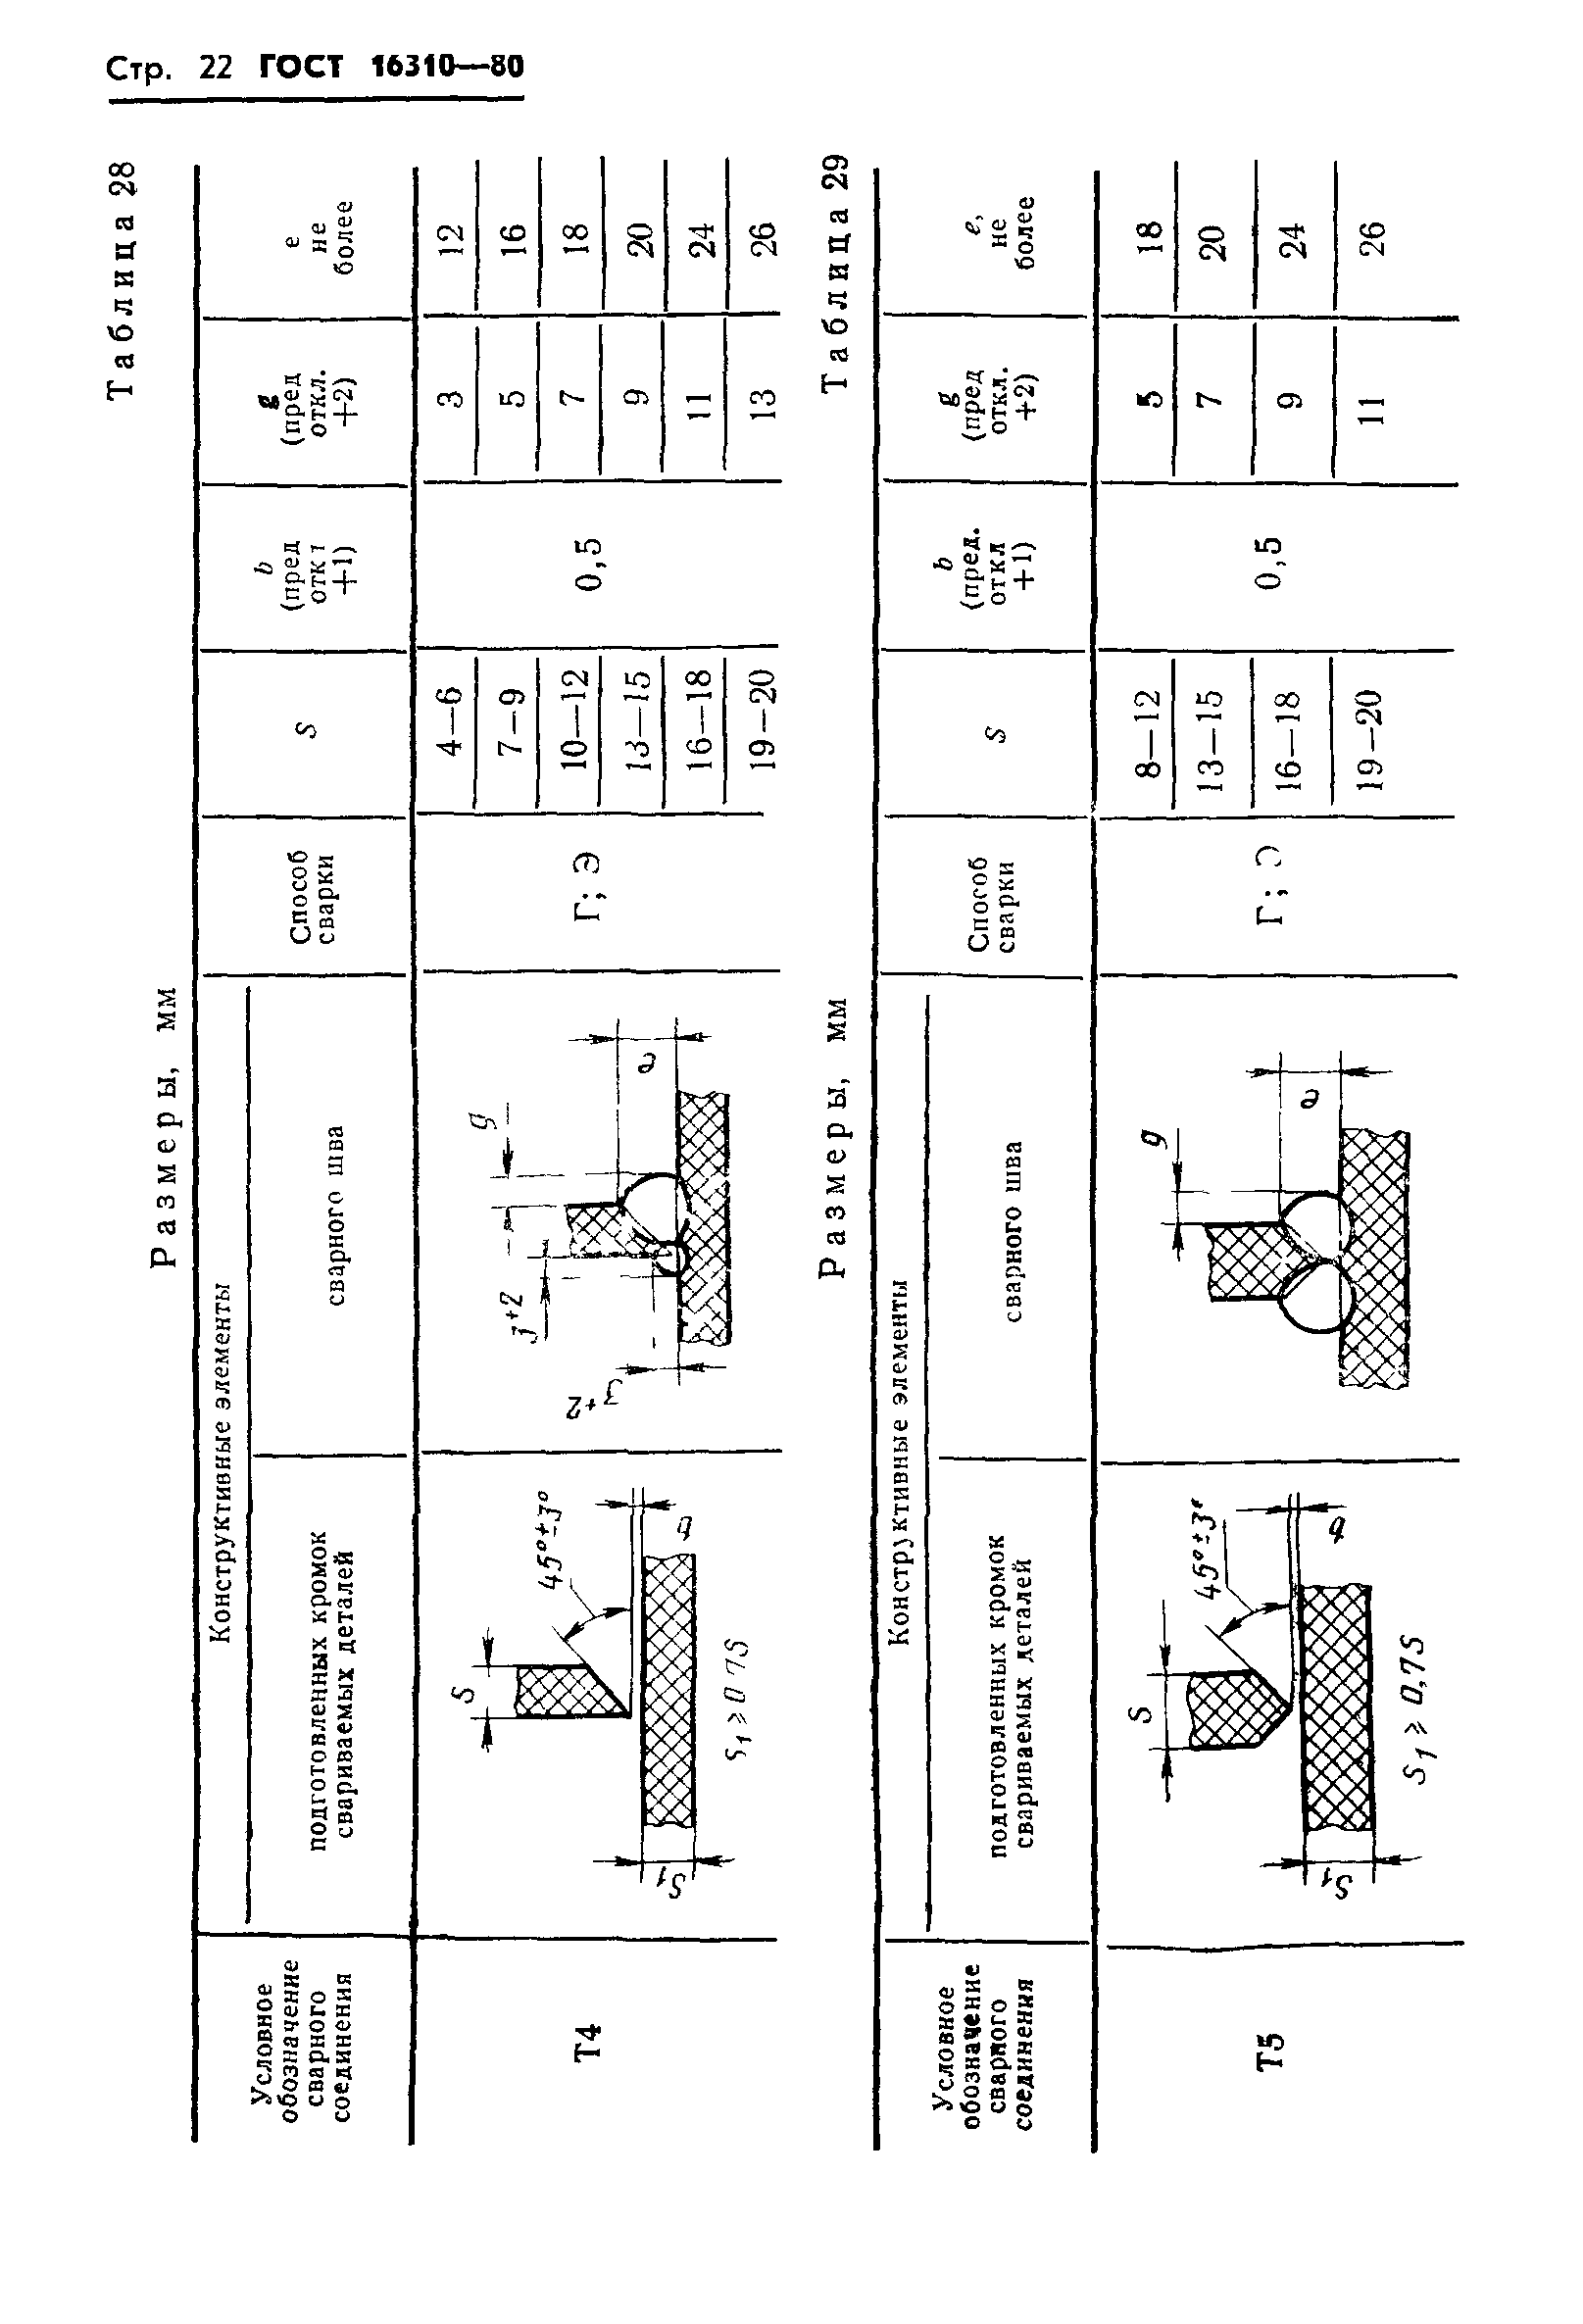
4. Конструктивные элементы сварных соединений и их размеры
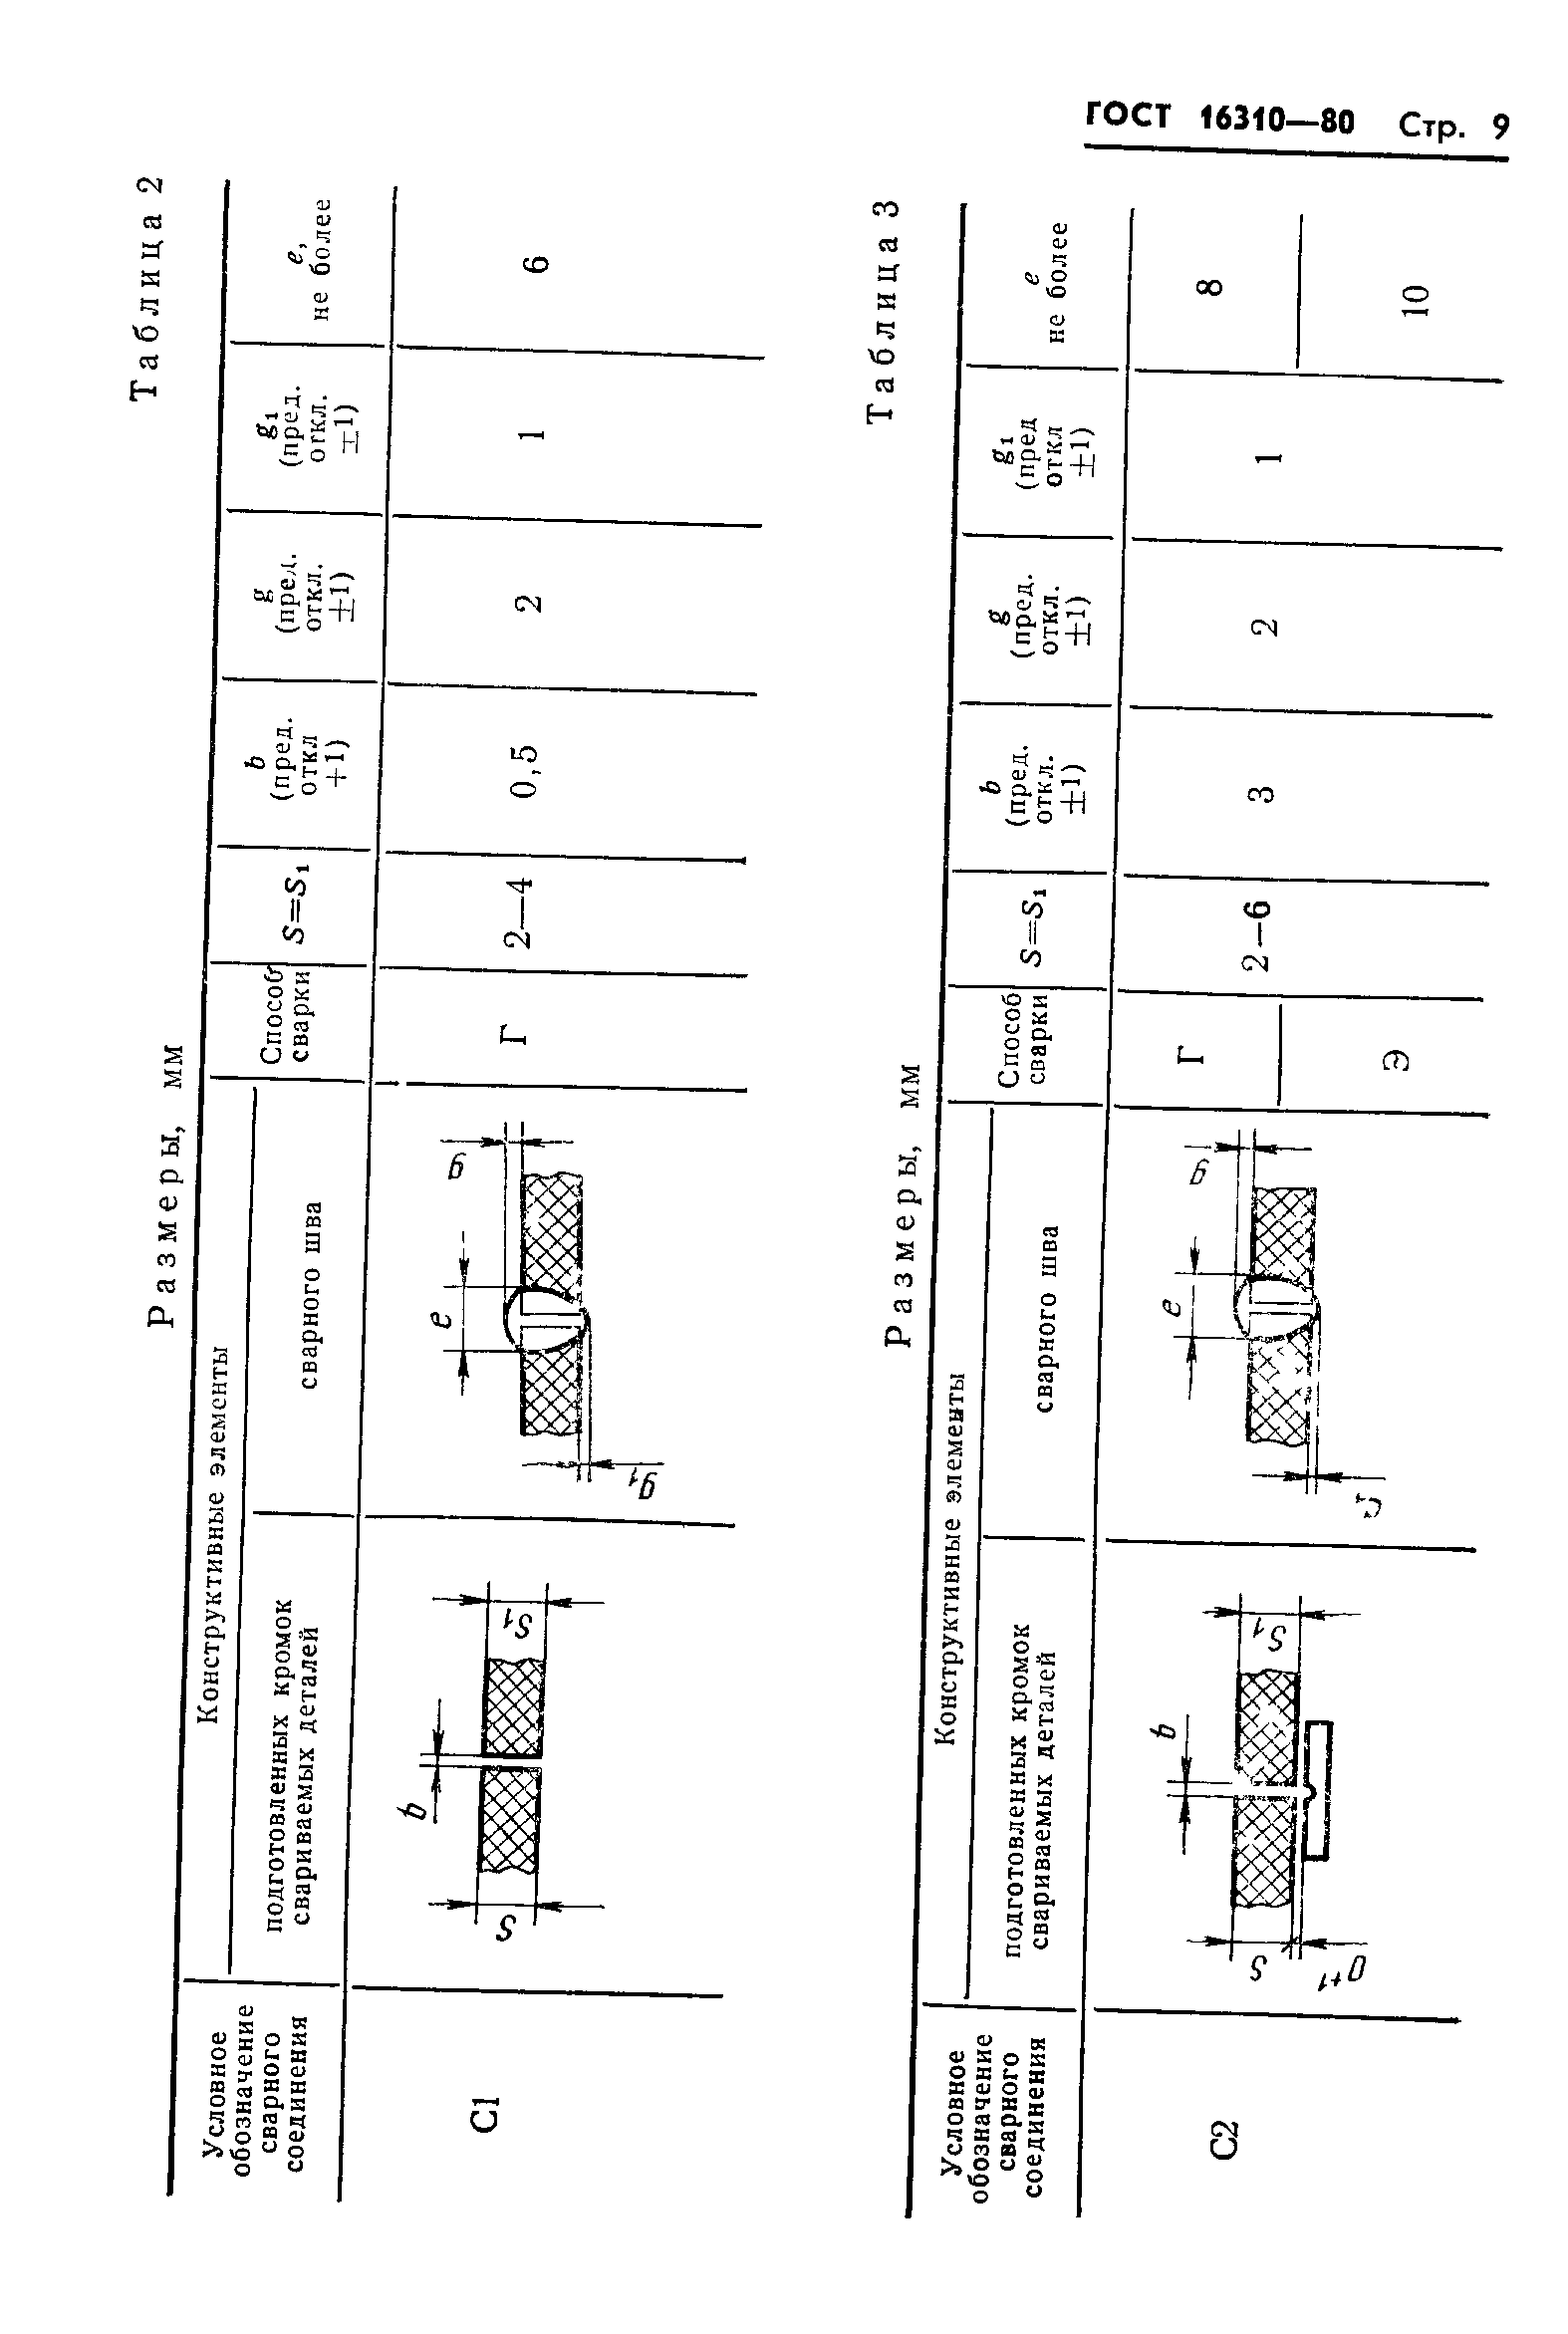
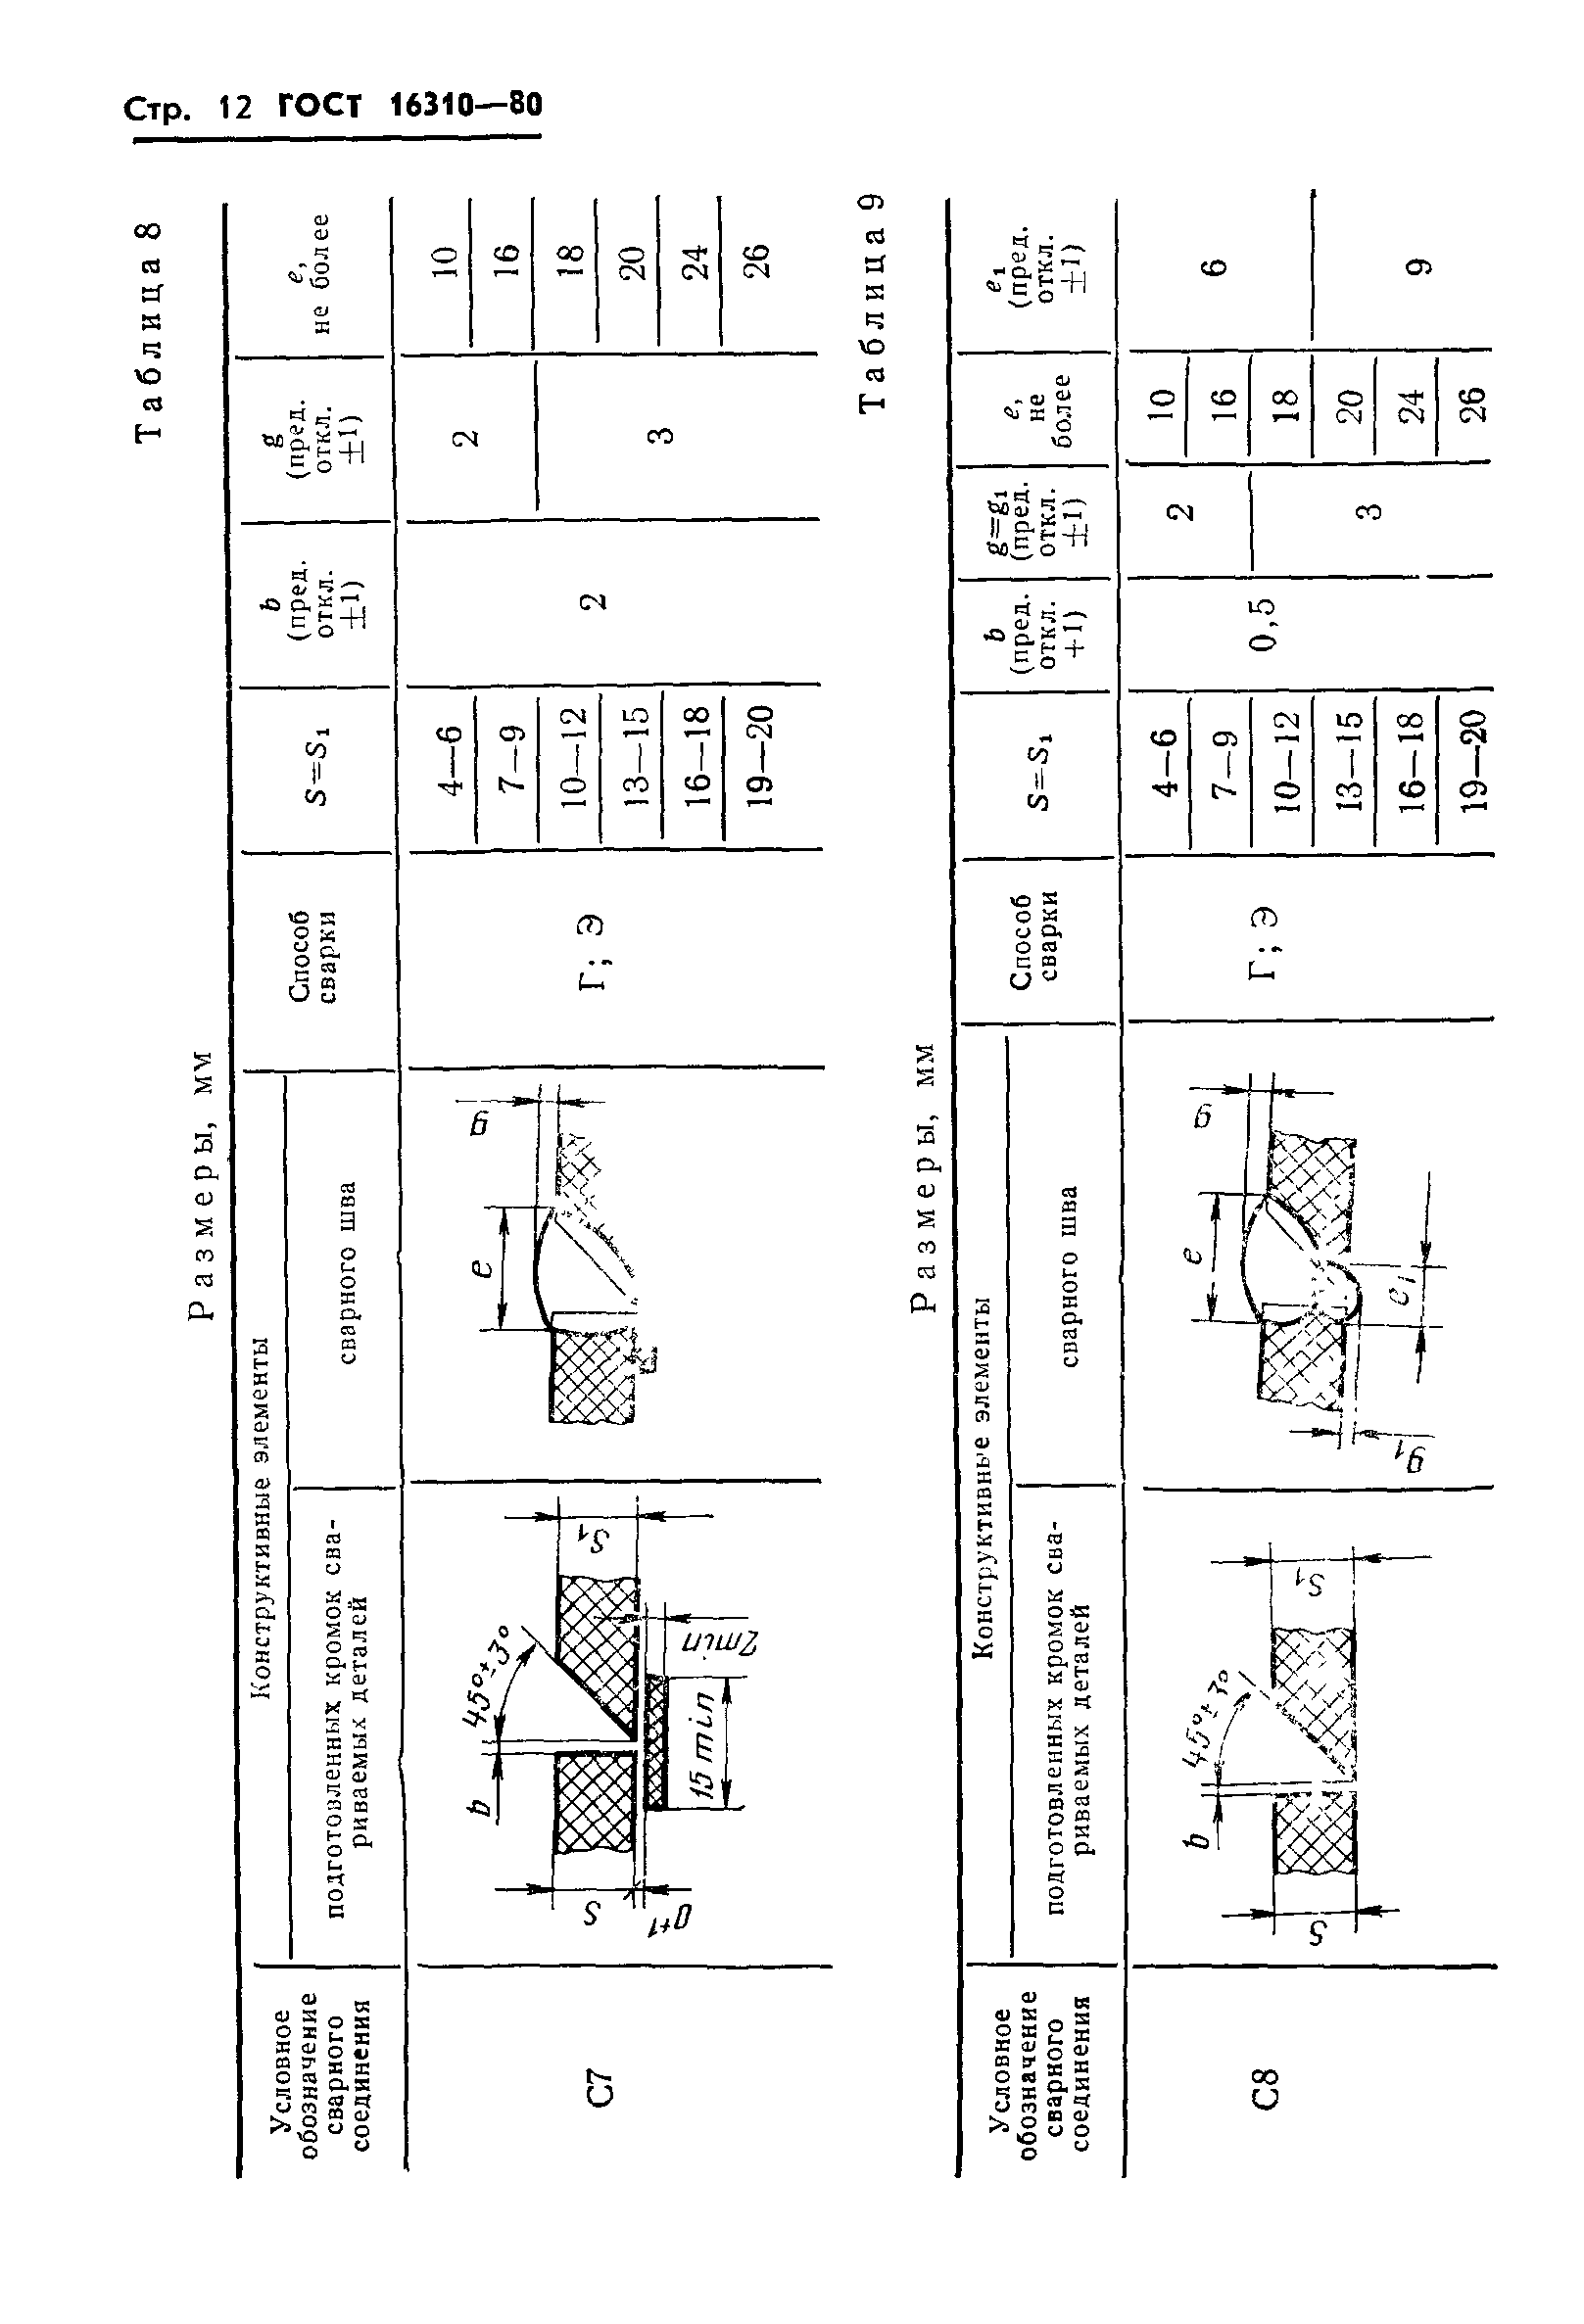
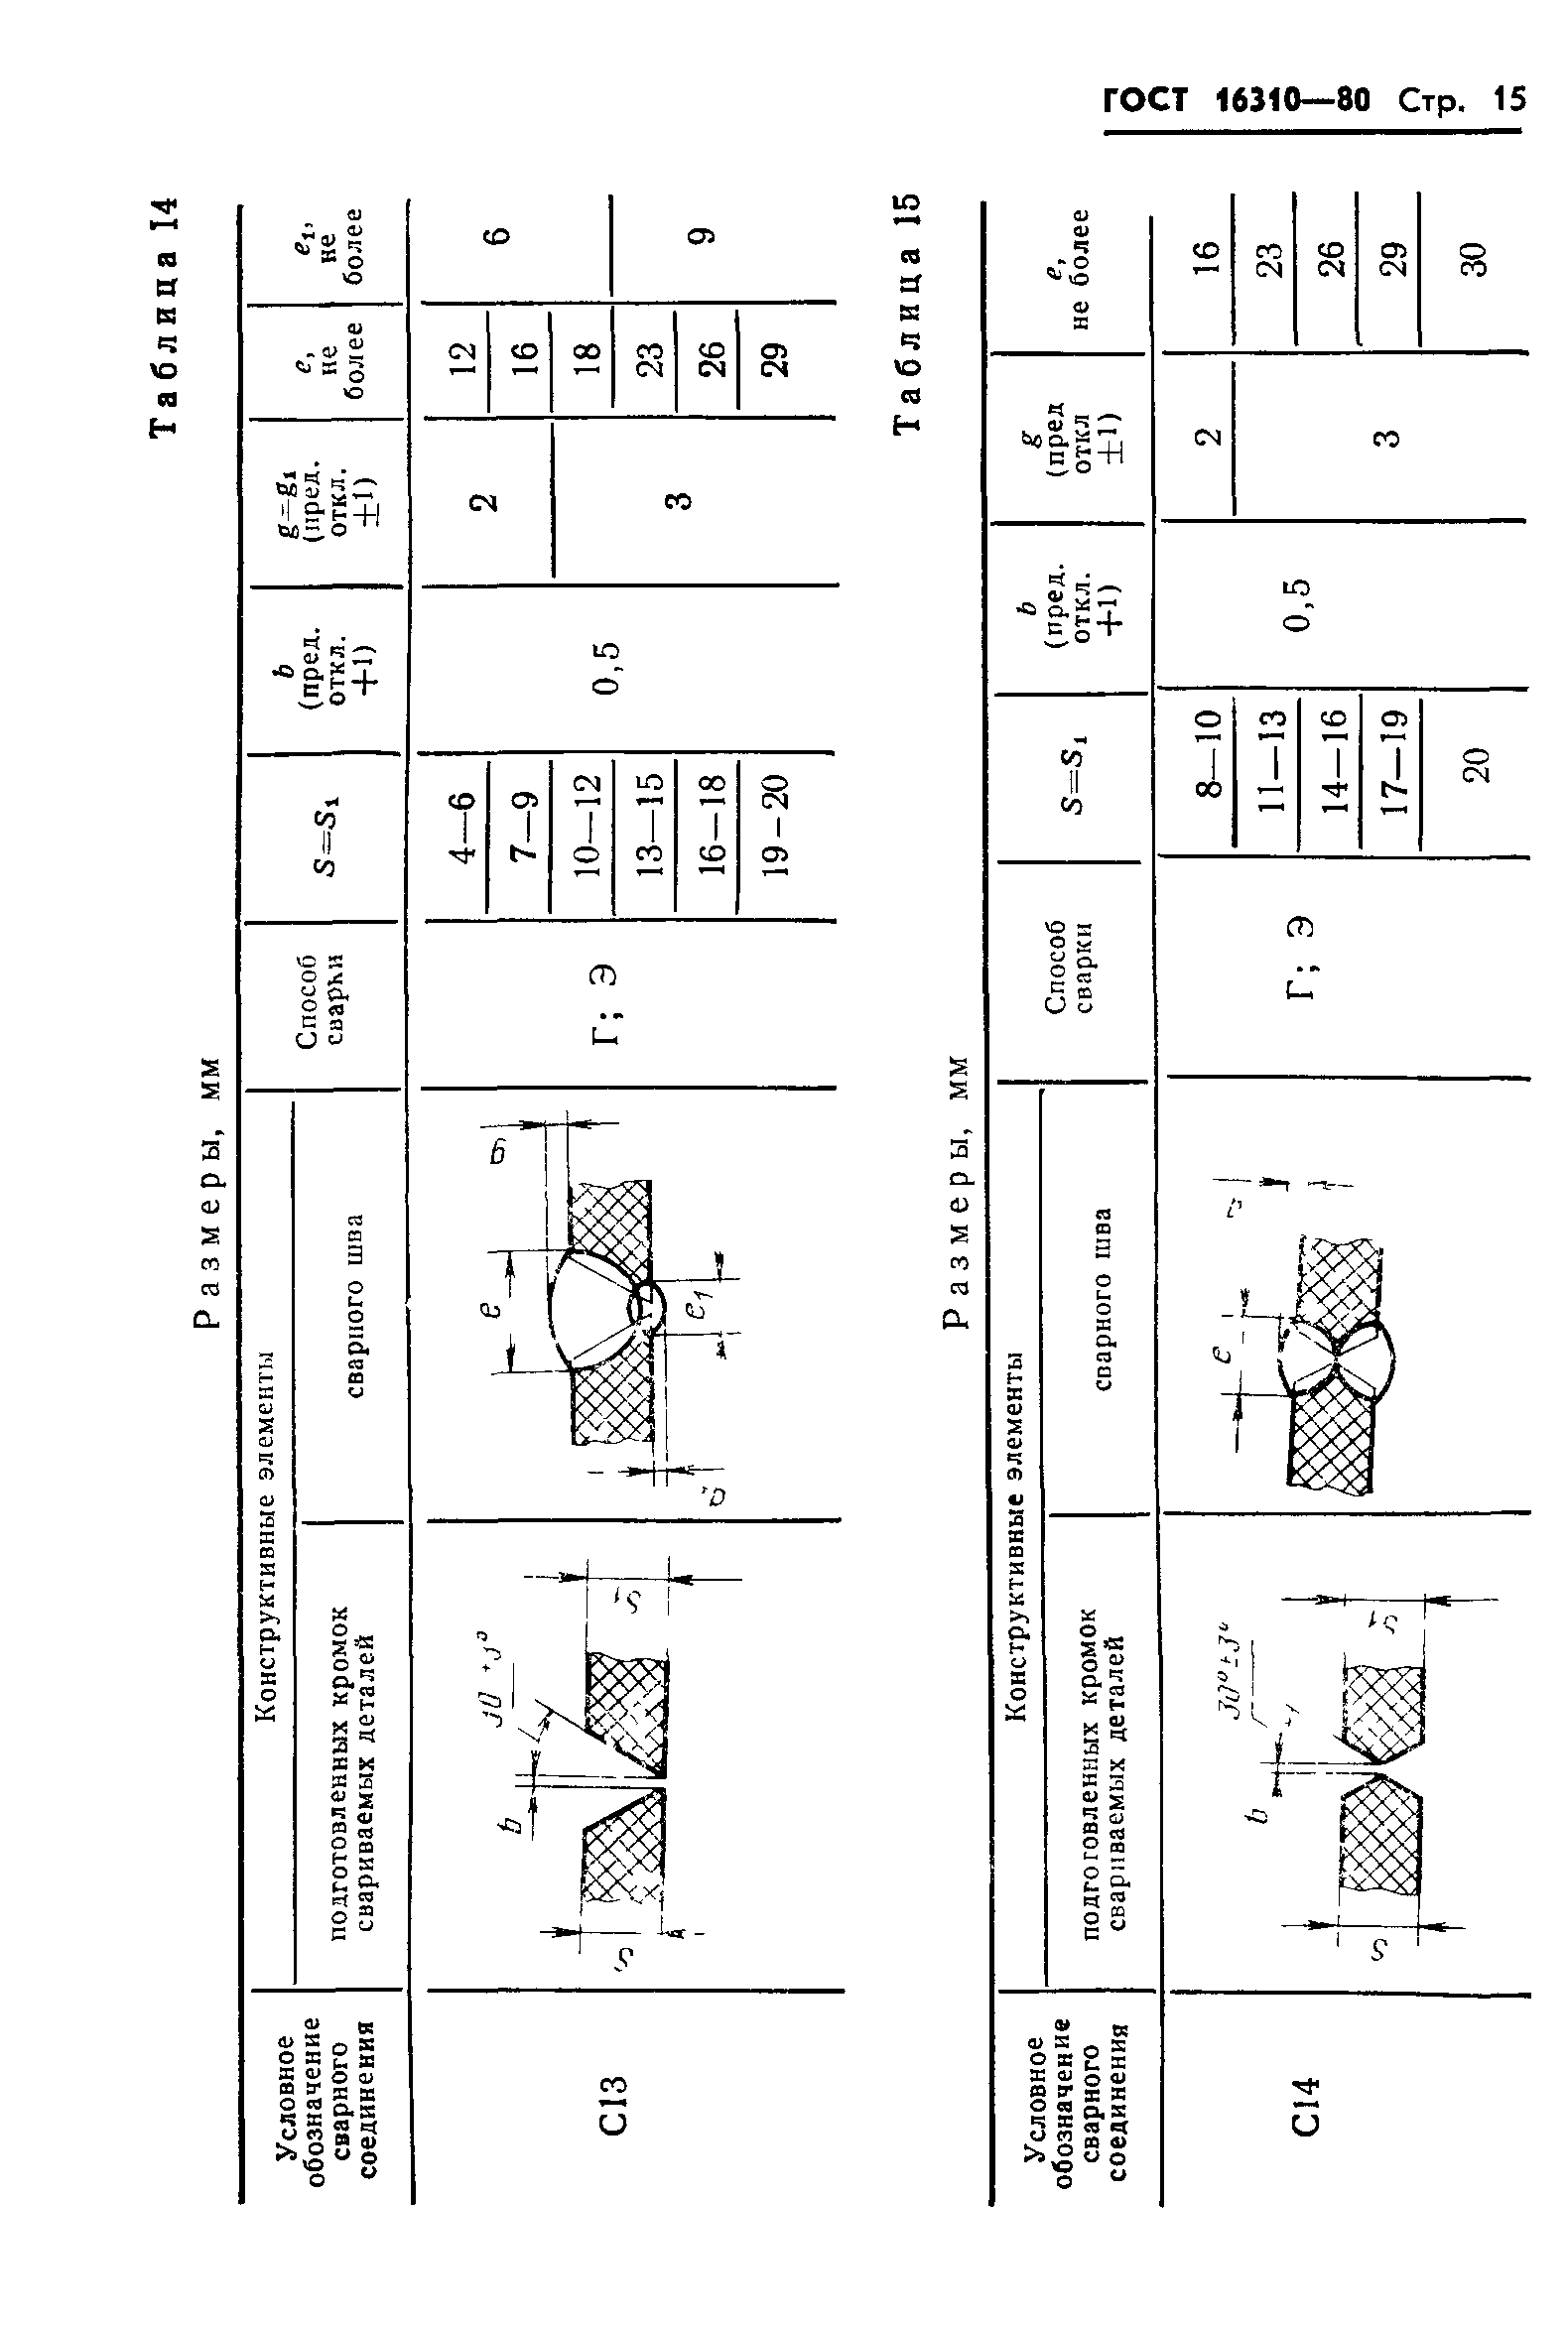
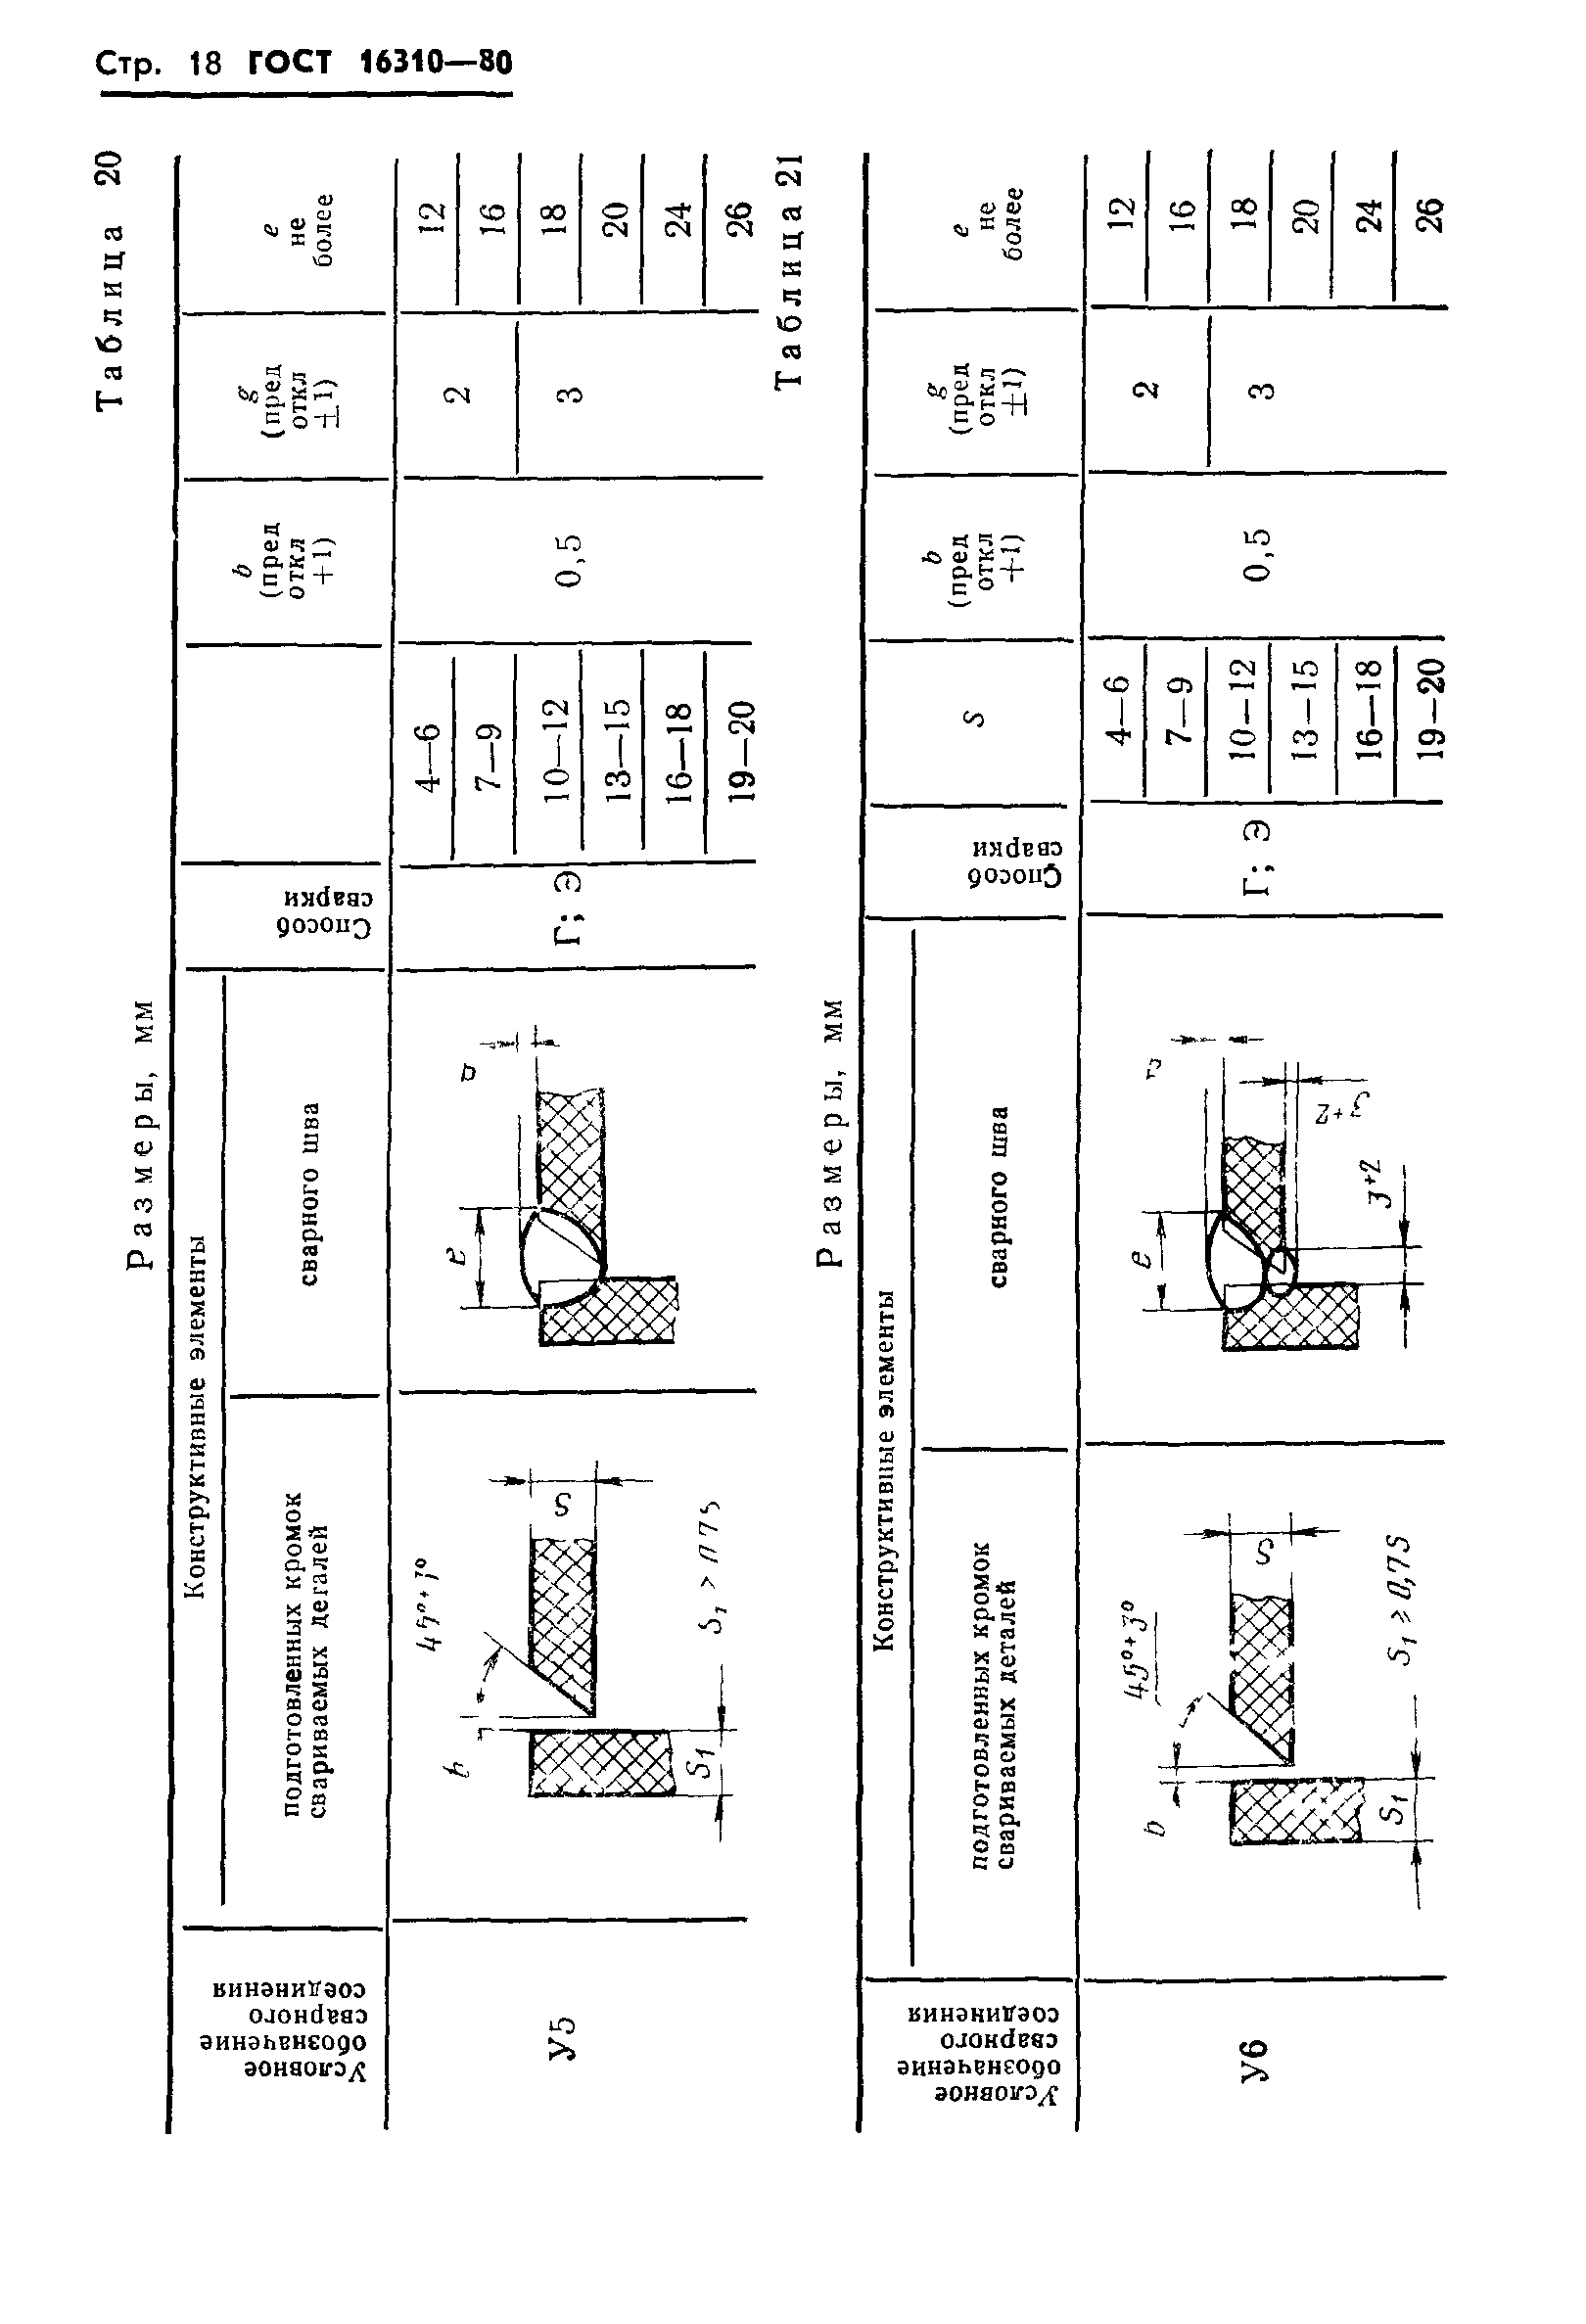
должны соответствовать указанным в табл. 2—31.
И манне официальное I 1ерепсчатка воспрещена
*
<£> Издательство стандартов. 1980
£> И ПК Издательство стандартов. 1997
Переиздание с Изменениями
Таблица
ГОСТ 1 6 3 1 0 -8 0 С. 2
Н И И
-Э И И Г Э < » OJOfl
•dm? эииэдгш
• o g o х ж я о г э д
lh
Ш
X V V»
* "• v
H
0 S
H
3
IS
£ 5
* &
x s
3 I 8
8 8 S
e d
§• 2 г
g S £
S - S
n X „
О _ a
2 - 1947
Продолжат* табл.
С. 3 ГОСТ 1 6 3 1 0 -8 0
«НИ
• 9 И И Г 9 0 Э ОЮ М
•<1гяэ оинзъгт
•0^0 зон«or
з i .
i j *
3 I s *
“ 3
n — c ”
г о V
s ■* К
5 3 n
,2 *
= з
1'
c 2
s i
If
£ *
2
*»
I §
n
9
|!i
e 3 &
c. ”1 3
3
I о
X 3
* s
u *
О s
U о
у a
>. =
= * о
Продолжение таб.4.
ГОСТ 1 6 3 1 0 -8 0 С. 4
Продолжение табл.
С. 5 ГОСТ 1 6 3 1 0 -8 0
Продолжение таб.4. /
ГОСТ 1 6 3 1 0 -8 0 С. 6
3-1947
ПроФижение maii.t.
С. 7 ГОСТ 1 6 3 1 0 -8 0
Окончание ma6j.
ГОСТ 1 6 3 1 0 -8 0 С. 8
ИИ м
•э и и гсо э о ю и
•<1р и.*> з м м г ь г т
• ОфО з о н е o r ? л
S IS
ij I
ill
E S 3
1 2 8
4 з *
2
8 a
s i a
* 5
US у
*1
3
3 *
С. 9 ГОСТ 1 6 3 1 0 -8 0
ГОСТ 1 6 3 1 0 -8 0 С. 10
С. 11 ГОСТ 1 6 3 1 0 -8 0
i i "
li*
У i i s
5 l
ЖОШГ
ГОС! 1 6 3 1 0 -8 0 С. 12
Т а 6 л и и а 10
С. 13 ГОСТ 1 6 3 1 0 -8 0
Таблица 12
ГОСТ 1 6 3 1 0 -8 0 С. 14
*4 т
И '
*•1V»/ о
•1
■О
■
""
1 1
«о 1 1
г-От
£
1
ъ 5
! !
<Ь
1—
г~,
П
а
ю
*г
Н
Таблица 14
С. 15 ГОСТ 1 6 3 1 0 -8 0
ГОСТ 1 6 3 1 0 -8 0 С. 16
С. 17 ГОСТ 1 6 3 1 0 -8 0
Таблица 20
ГОСТ 1 6 3 1 0 -8 0 С. 18
<SI
•с
гч
Г-i
гз
г
г
о
«5
н
■с
<s
3
Б
■н
•л
О
Oowa.T
имкиэ
вю«0
7
7
3
Cl
О
7
I"
«3
о.
иинзкигско
<и о т к а з
oiiHoi.rutoyo
эон ао гэ д
7
7
3
С.
и
7
Л
я
—
т к зн м г зо т
оюн(1тз
з и и J k t m o o o
З О И « О П
С. 19 ГОСТ 1 6 3 1 0 -8 0
Таблица 24
ГОСТ 1 6 3 1 0 -8 0 С. 20
*
эг
з
Cl
О
7
г*
<9
Cl
ни н э к и trЭОЛ
oioifUTtn
.'Ш М Э Ы Н С О Д О
эоииогэд
а*
>*
гч
и л и эн и гэо э
oioiidm
эи нэыт.ооо
эомюод
<)Z е л H i f f i l f i
С. 21 ГОСТ 1 6 3 1 0 -8 0
ГОСТ 1 6 3 1 0 -8 0 С. 22
«3
2
О
<5
н
> 0 ,7 $
0£ е и и v о с 1
С. 23 ГОСТ 1 6 3 1 0 -8 0
ГОСТ 1 6 3 1 0 -8 0 С. 24
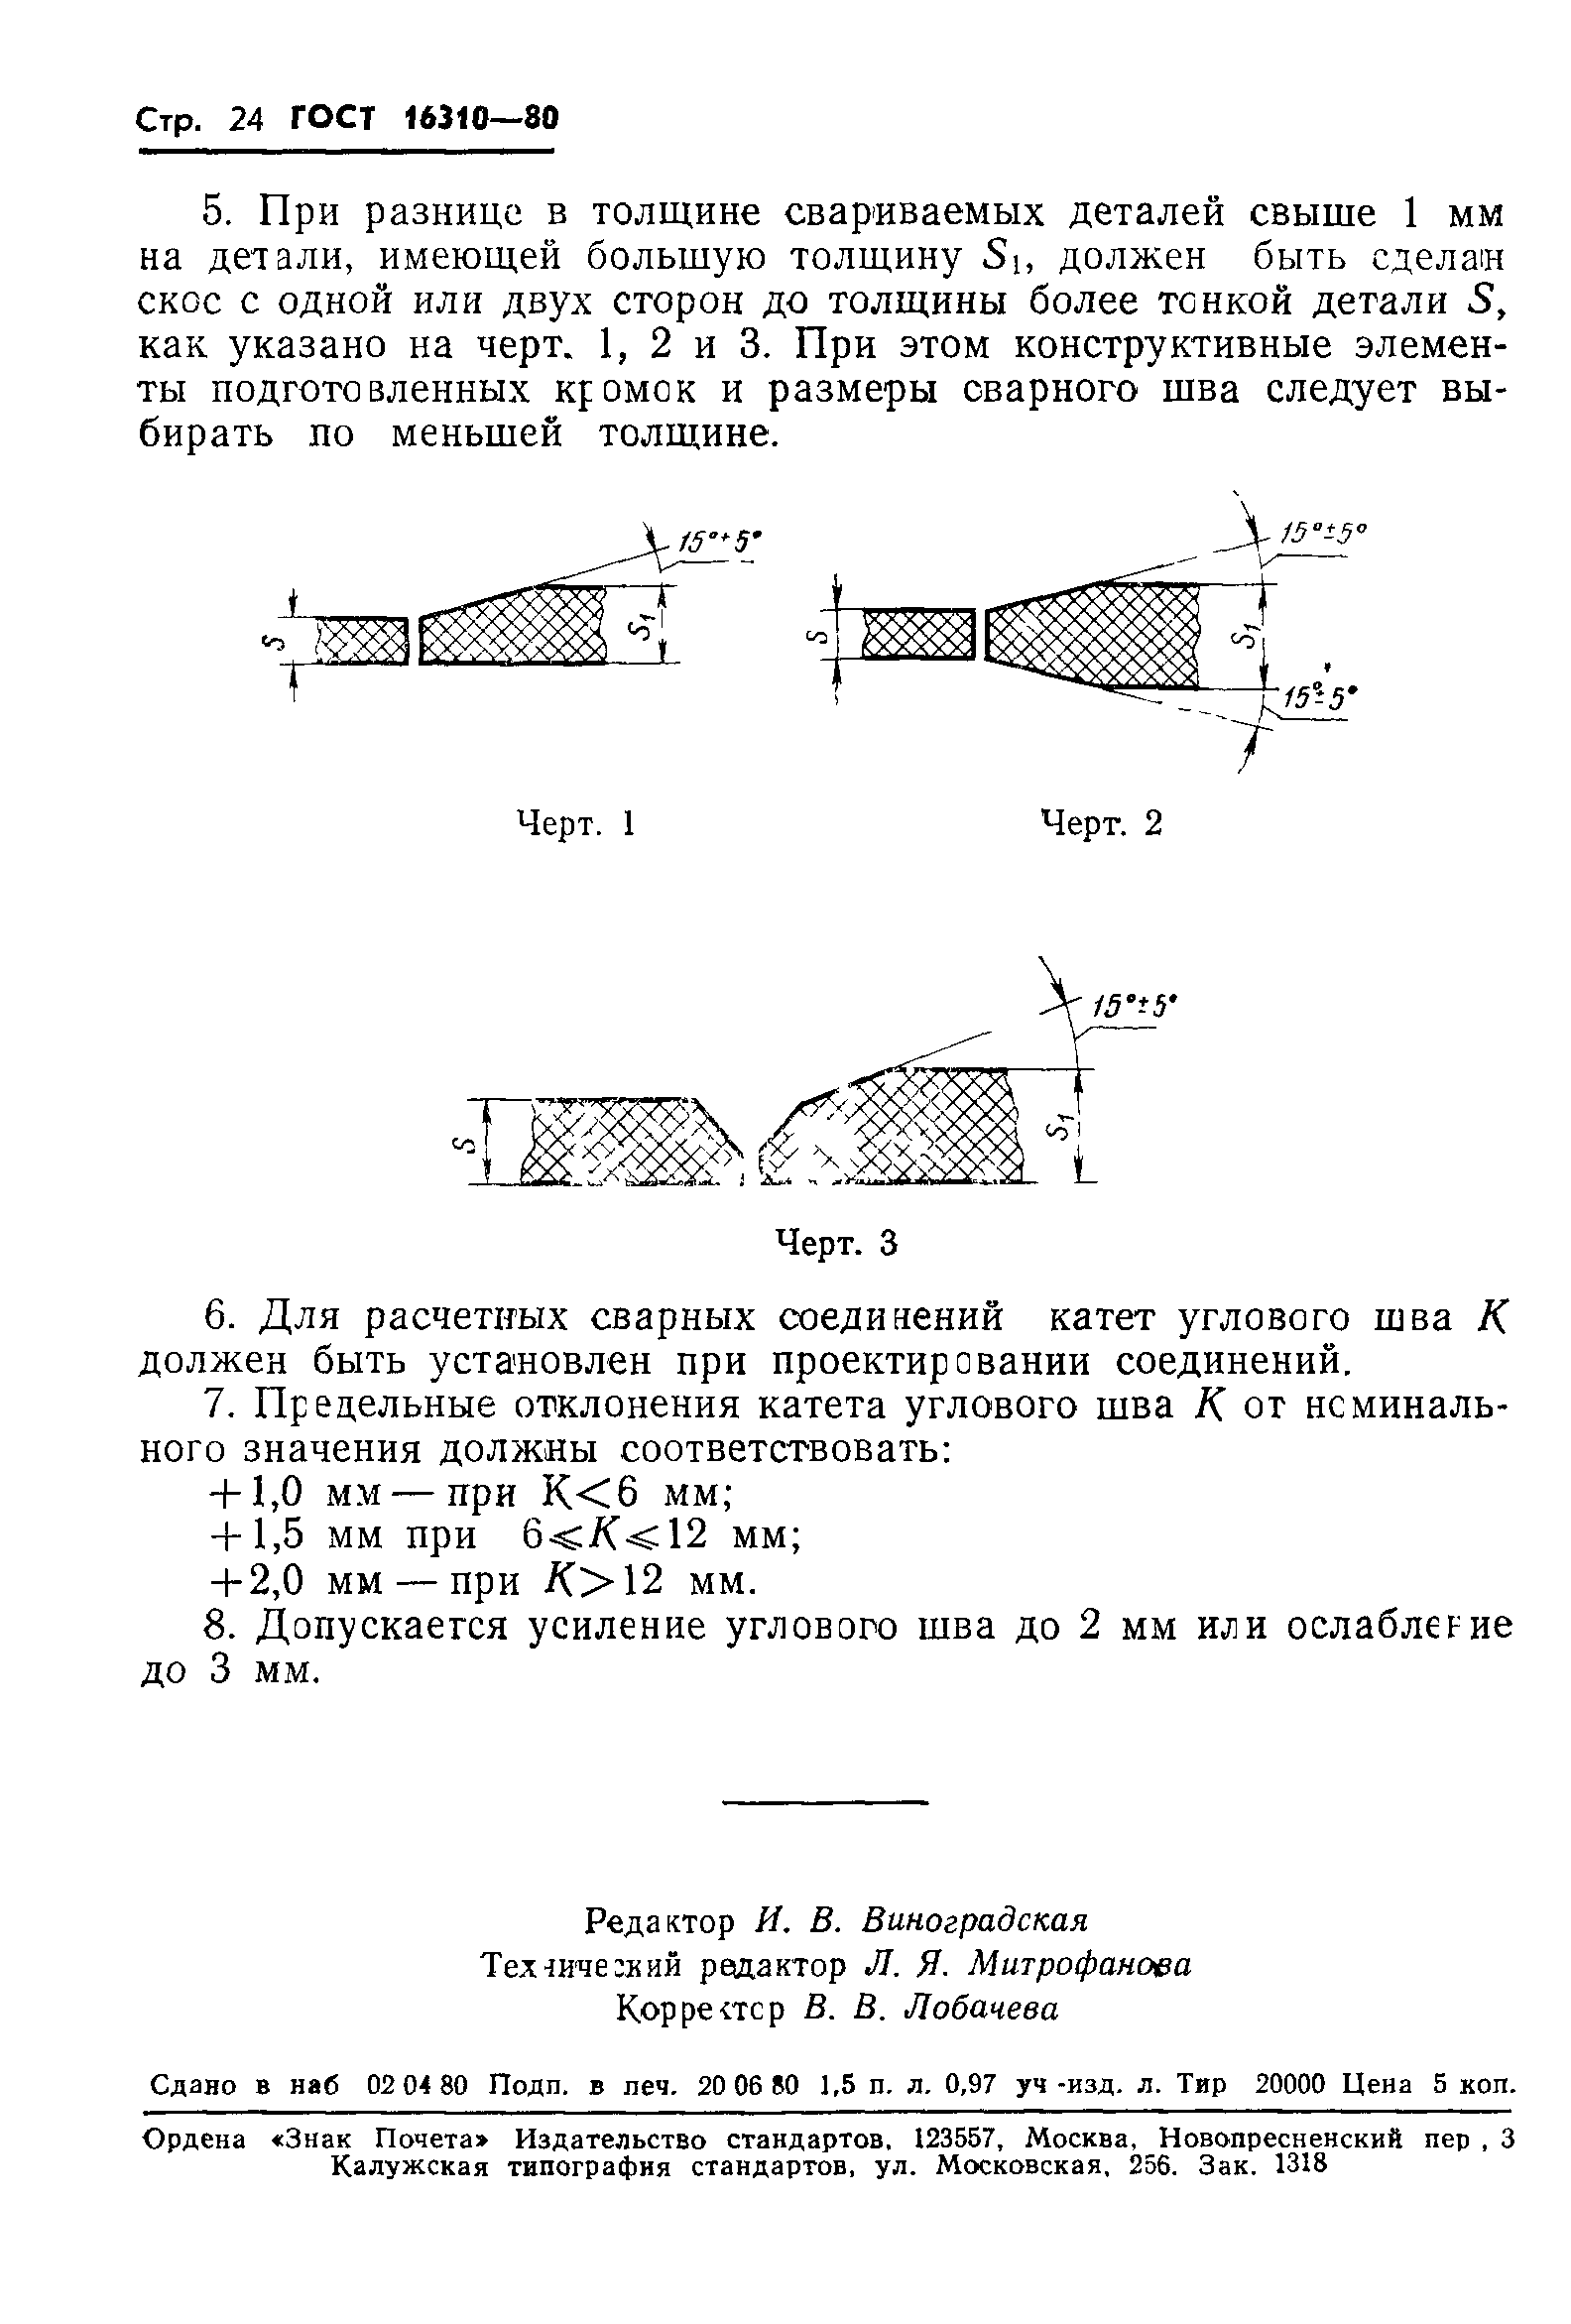
5. При разнице в толщине свариваемых деталей свыше 1 мм на
детали, имеющей большую толщину St, должен быть сделан скос
с одной или двух сторон до толщины более тонкой детали S, как
указано на черт. I. 2 и 3. При этом конструктивные элементы подго-
то&зенных кромок и размеры сварного шва следует выбирать по мень
шей толщине.
Черт. 3
6. Язя расчетных сварных соединений катет углового шва К должен
быть установлен при проектировании соединений.
7. Предельные отклонения катета углового шва К от номинального
значения должны соответствовать:
+ 1.0 мм — при К<6 м м;
+ 1.5 мм при ЬйК^П мм;
+2.0 мм — при А>12 мм.
8. Допускается усиление углового шва до 2 мм или ослабление до
3 мм.
С. 25 ГОСТ 1 6 3 1 0 -8 0
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН Северодонецким филиалом НИИХИММАШа
РАЗРАБОТЧИКИ
А. Ф. Басанец, Е. И. Зелик, А. В. Еасюков
ВНЕСЕН Министерством химического и нефтяного машиностроения
СССР
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Госу
дарственного комитета СССР но стандартам от 24.03.1980 г.
№ 1309
3. ВЗАМЕН ГОСТ 16310-70
4. Ограничение срока действия снято Постановлением Госстандарта
СССР от 06.02.91 № 116
5. ПЕРЕИЗДАНИЕ (август 1997 г.) с Изменением № 1, утвержденным
в феврале 1991 г. (ИУС 5 - 9 1 )
Р е д а к т о р В. И. Копы с см
Т е х н и ч е с к и й р е д а к т о р В. / / . Прусакоаа
К о р р е к т о р F.. Ю. Митро^юнока
К о м п ь ю т е р н а я в е р с т к а В. И. Матюшенко
И и . Дни K Q J I 0 0 7 f > l l 0 . f t l . H Слано ■ набор J 1 .W 4 ? П см п и веч 1 1 .1 0 4 7 Усе п о *, л l . b l
> 4 - K u . . t .3i. Ь р а х 1Я1Ш 1015. f a x ИМ7
М И К И Ш1 1. Ш Т1Ц с п и и р т п . 1йМТб. M o t u i . К о э о л г н ш Д пар.. M
MaApillO т К м у и с о й n t n x p i ^ i B l l п ш и р ю а к а П I B M
K x i y K U i ул. 15b
П Л Р М 0 4 0 1 »
ÃÎÑÒ 16310-80
Сверим стандарт с продукцией, техническим регламентом и нужным комплектом документов.
Сканы исходного документа.