Обозначение
ГОСТ 17232-79
Реквизиты: исходная карточка документа.
Статус указан по данным источника. Дата независимой проверки статуса не зафиксирована.
Текст из исходного файла. Для точных значений, формул и расположения таблиц сверяйтесь с оригиналом документа.
БЗ 3-93
ГОСУДАРСТВЕННЫЙ СТАНДАРТ
СОЮЗА ССР
ПЛИТЫ ИЗ АЛЮМИНИЯ
И АЛЮМИНИЕВЫХ СПЛАВОВ
ТЕХНИЧЕСКИЕ УСЛОВИЯ
ГОСТ 17232-79
Издание официальное
ИЗДАТЕЛЬСТВО СТАНДАРТОВ
М осква
ïåðåñåëåíèå èç àâàðèéíîãî æèëüÿ
УДК 669.71-41:006.354 Группа В«*
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ПЛИТЫ ИЗ АЛЮМИНИЯ
И АЛЮМИНИЕВЫХ СПЛАВОВ
Технические условия
Aluminium and aluminium alloy plates.
Specifications
ГОСТ
17232—79
ОКП 18 lil 12
Срок действия с 01.01.31
до 01.01.96
Настоящий стандарт распространяется на плиты из алюминия
и алюминиевых сплавов.
(Измененная редакция, Изм. № 2).
1. КЛАССИФИКАЦИЯ
1.1. Плиты подразделяются
по способу изготовления:
неплакированные — без дополнительного обозначения;
плакированные — с технологической плакировкой — Б, с нор
мальной плакировкой — А;
по точности изготовления по толщине:
повышенной точности — П;
нормальной точности — без дополнительного обозначения.
(Измененная редакция, Изм. № 1,2).
Издание официальное
★
Перепечатка воспрещен*.
Издательство стандартов, 1979
Издательство стандартов, 1993
Переиздание с «змененияши
С. 2 ГОСТ 17232—79
2. СОРТАМЕНТ
2.1. Толщина плит и предельные отклонения по толщине в за
висимости от ширины плит должны соответствовать указанным в
табл. 1,
Т а б л и ц а 1
мм
Толщина I
плиты I
Предельные отклонения по толщине при ширине
1200 1500 1800, 2000
Повышенной
точности
Нормальной
точности
Повышенной
точности
Нормальной
точности
Повышенной
точности
Нормальной
точности
II
J 2
13
И
15
16
17
18
19
20
22
25
28
J30
32
35
38
40
45
50
55
60
65
70
75
80
85
90
100
120
140
160
180
200
+0,3
—0,5
±0,5
+ 0,3
—0,75
±0,75
+0,5
-1,0
±1,0
+ 0,3
—0,5 ±0,5
+0,5
—0,75 ±0,75
+ 0,5
—1,0
±1,0
+0,5
—0,75
±0,75
+ 0,8
-1,0
±1,0
+ 0,8
— 1,25
±1,25
+0,5
—1,0
±1,0
+ 0,8
—1,25
±1,25
+ 0,8
-1,5
±1,5
+0,8
-1 ,6
±1,5
+ 1,0
—/1,5
±1,75
+ 1,2
—2,0
±2,0
— ±2,0
— ±2,5
— ±3,0
— ±3,0 — ±3,5 — ±4,0
ГОСТ 17232—79 С. 3
2.2. Плиты из алюминия или алюминиевых сплавов должны
соответствовать размерам, указанным в табл. 2.
мм Таблица 2
Марка алюминия
и алюминиевого
сплава и плакировка
Толщина плиты Ширина плиты Длина плиты
А7, А6, А5, АО,
АД00, А ДО, АД1,
АД, АМц, АМцС,
АМг2, АВ
От И до 30
1200, 1500,
1800, 2000 От 3000 до 8000
Св. 30 до 60
1200, 1500 От 3000 до 8000
11800, 2000 От 3000 до 6000
Св. 60 до 200
1200, 1500,
1800, 2000
Не нормируют
Д1Б, Д1, Д16Б.
Д16А, Д16, Д19Б,
Д20Б, Д20, ВАД16
От Ы до 60
1200, 1500,
1800, 2000
От 3000 до 8000
Св. 60 до 200
1200, 1500,
1800, 2000
Не нормируют
АМгЗ, АМг5,
АМгб, АМгбБ
От 11 до 60
1200, 1500,
180D, 2000
От 3000 до 8000
Св. 60 до 1200
1200, 1500,
1800, 2000
Не нормируют
1915 От 11 до 20
1200, 1500,
2000
От 3000 до 7000
В95Б, В95А От 11 до 60 1200, 1500 От 2000 до 6000
АК4—1Б, АК4— 1
От 12 до 40
1200, 1500,
18010, 2000
От 2000 до 8000
Св. 40 до 80 —
Примечание. По требованию потребителя допускается изготовление
плит других размеров.
(Измененная редакция, Изм. № 1, 2, 3).
2.3. Предельное отклонение по ширине плит должно быть т
более +100 мм.
(Измененная редакция, Изм. № 2).
2*
С 4 РОСТ 17232—7§
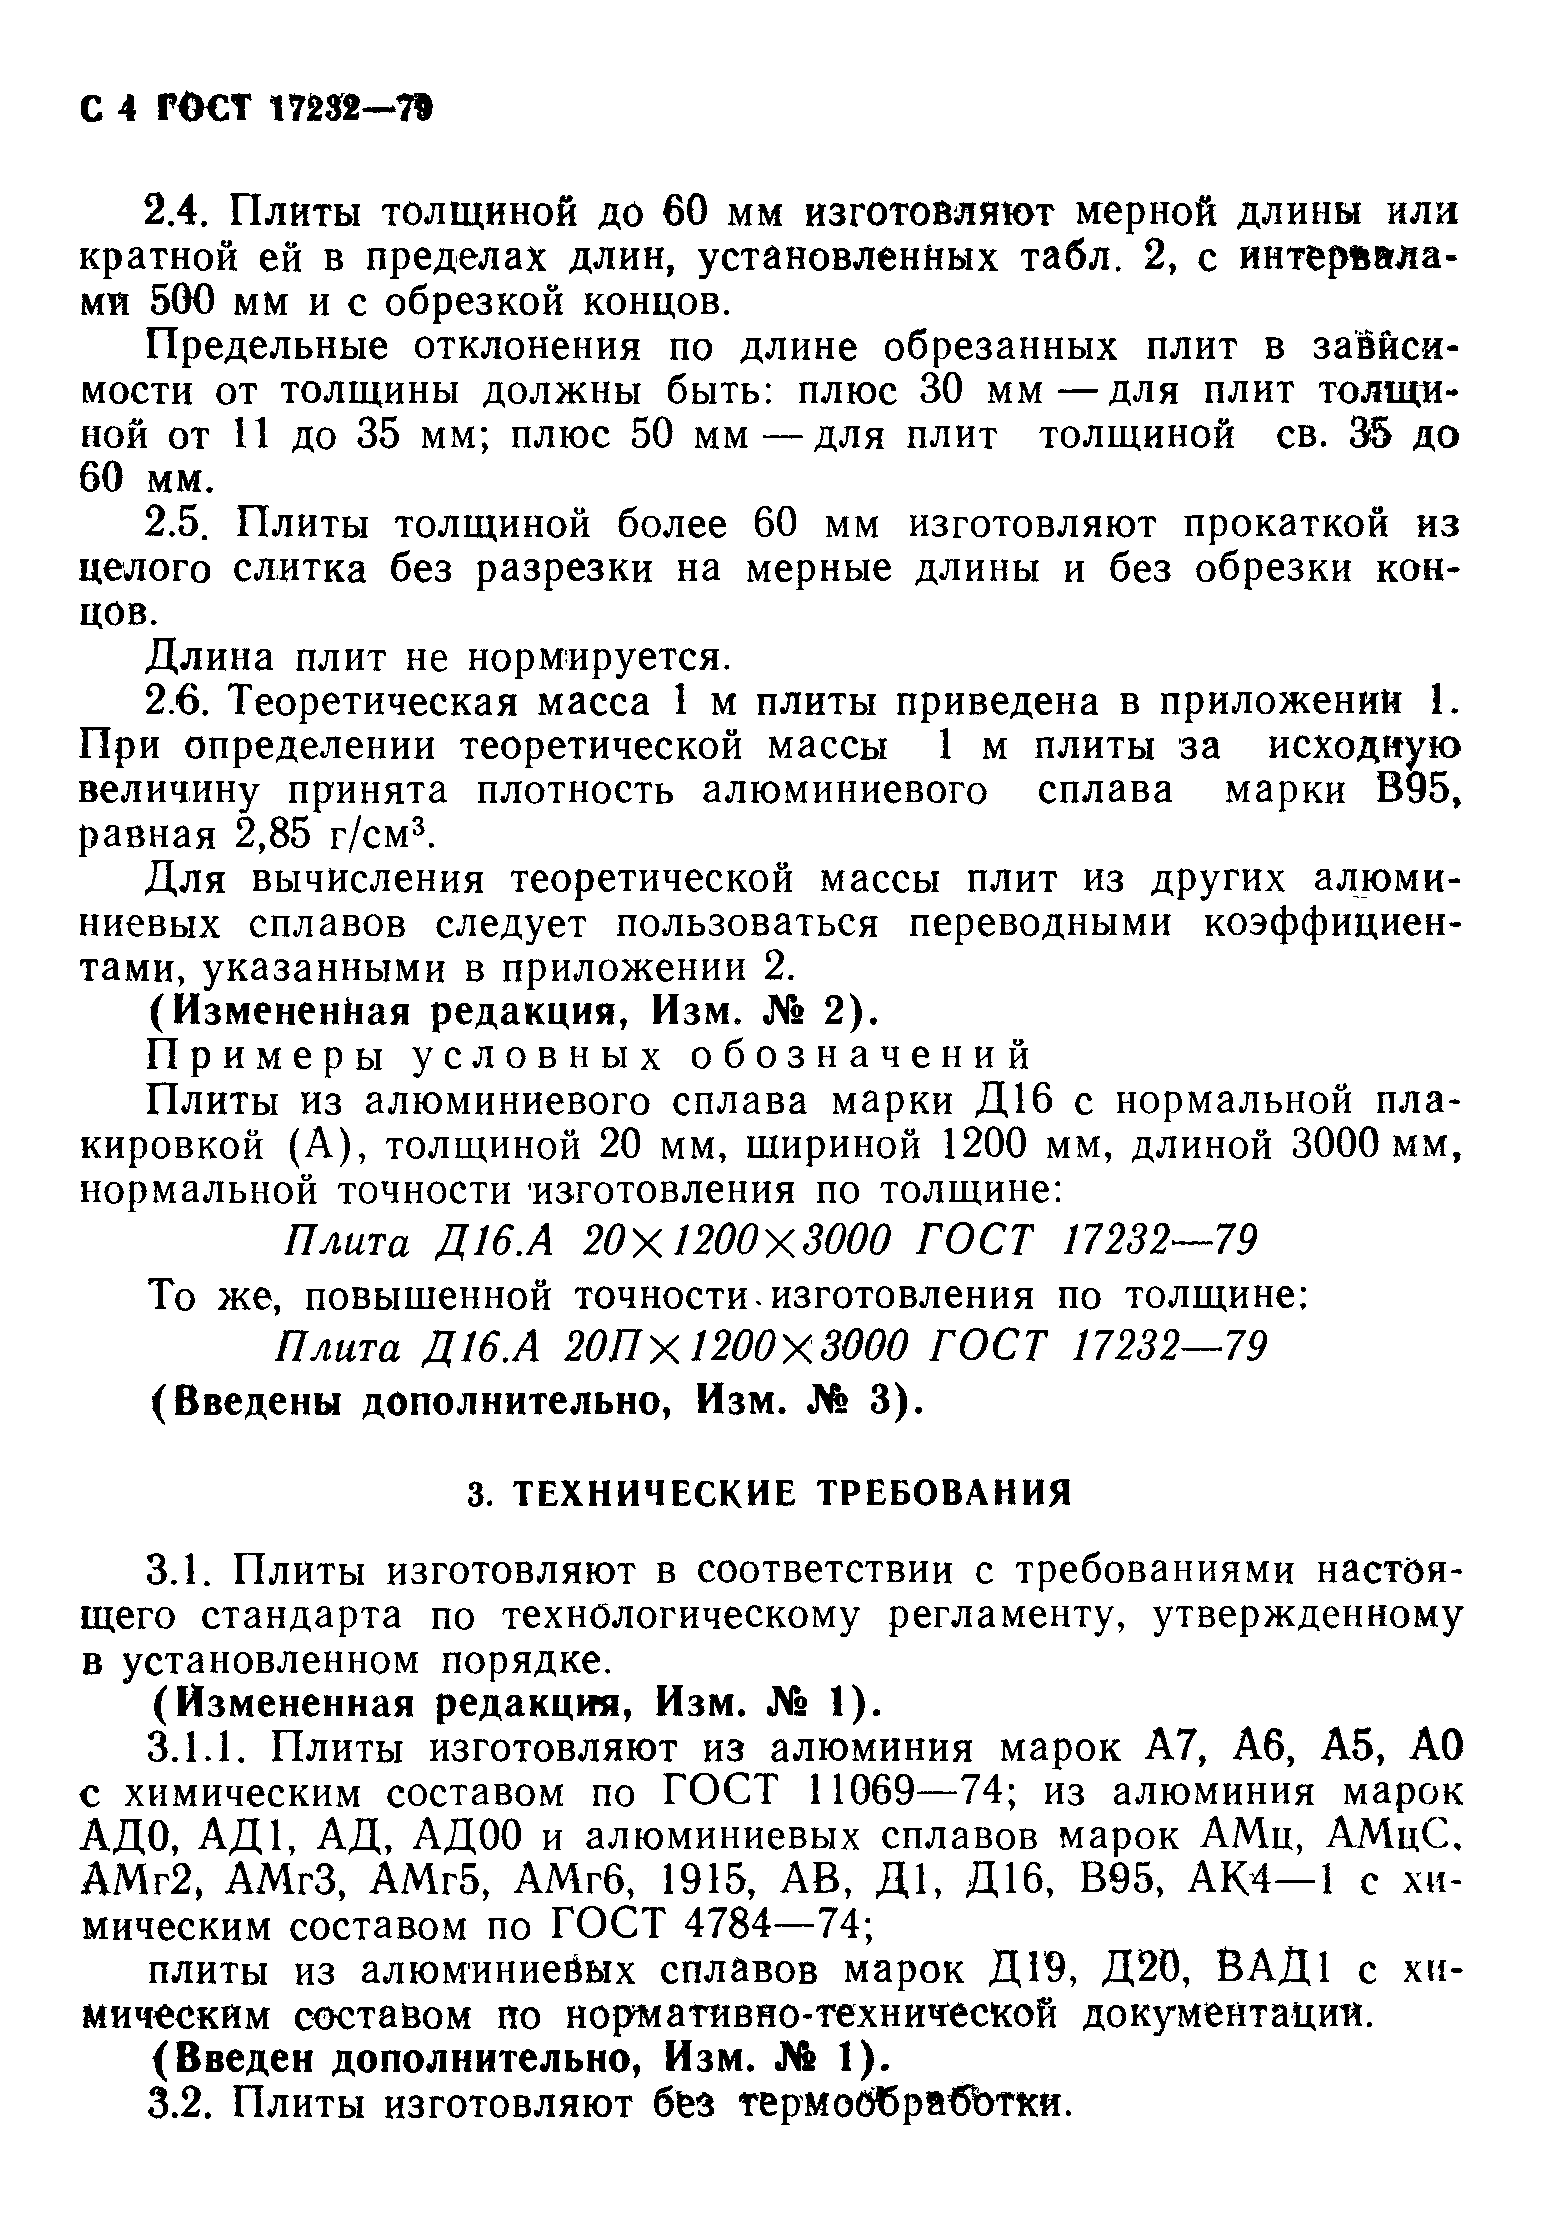
2.4. Плиты толщиной до 60 мм изготовляют мерной длины или
кратной ей в пределах длин, установленных табл. 2, с интервала
ми 500 мм и с обрезкой концов.
Предельные отклонения по длине обрезанных плит в заМси-
мости от толщины должны быть: плюс 30 мм—для плит толщи
ной от 11 до 35 мм; плюс 50 мм—для плит толщиной св. 35 до
60 мм.
2.5. Плиты толщиной более 60 мм изготовляют прокаткой из
целого слитка без разрезки на мерные длины и без обрезки кон
цов.
Длина плит не нормируется.
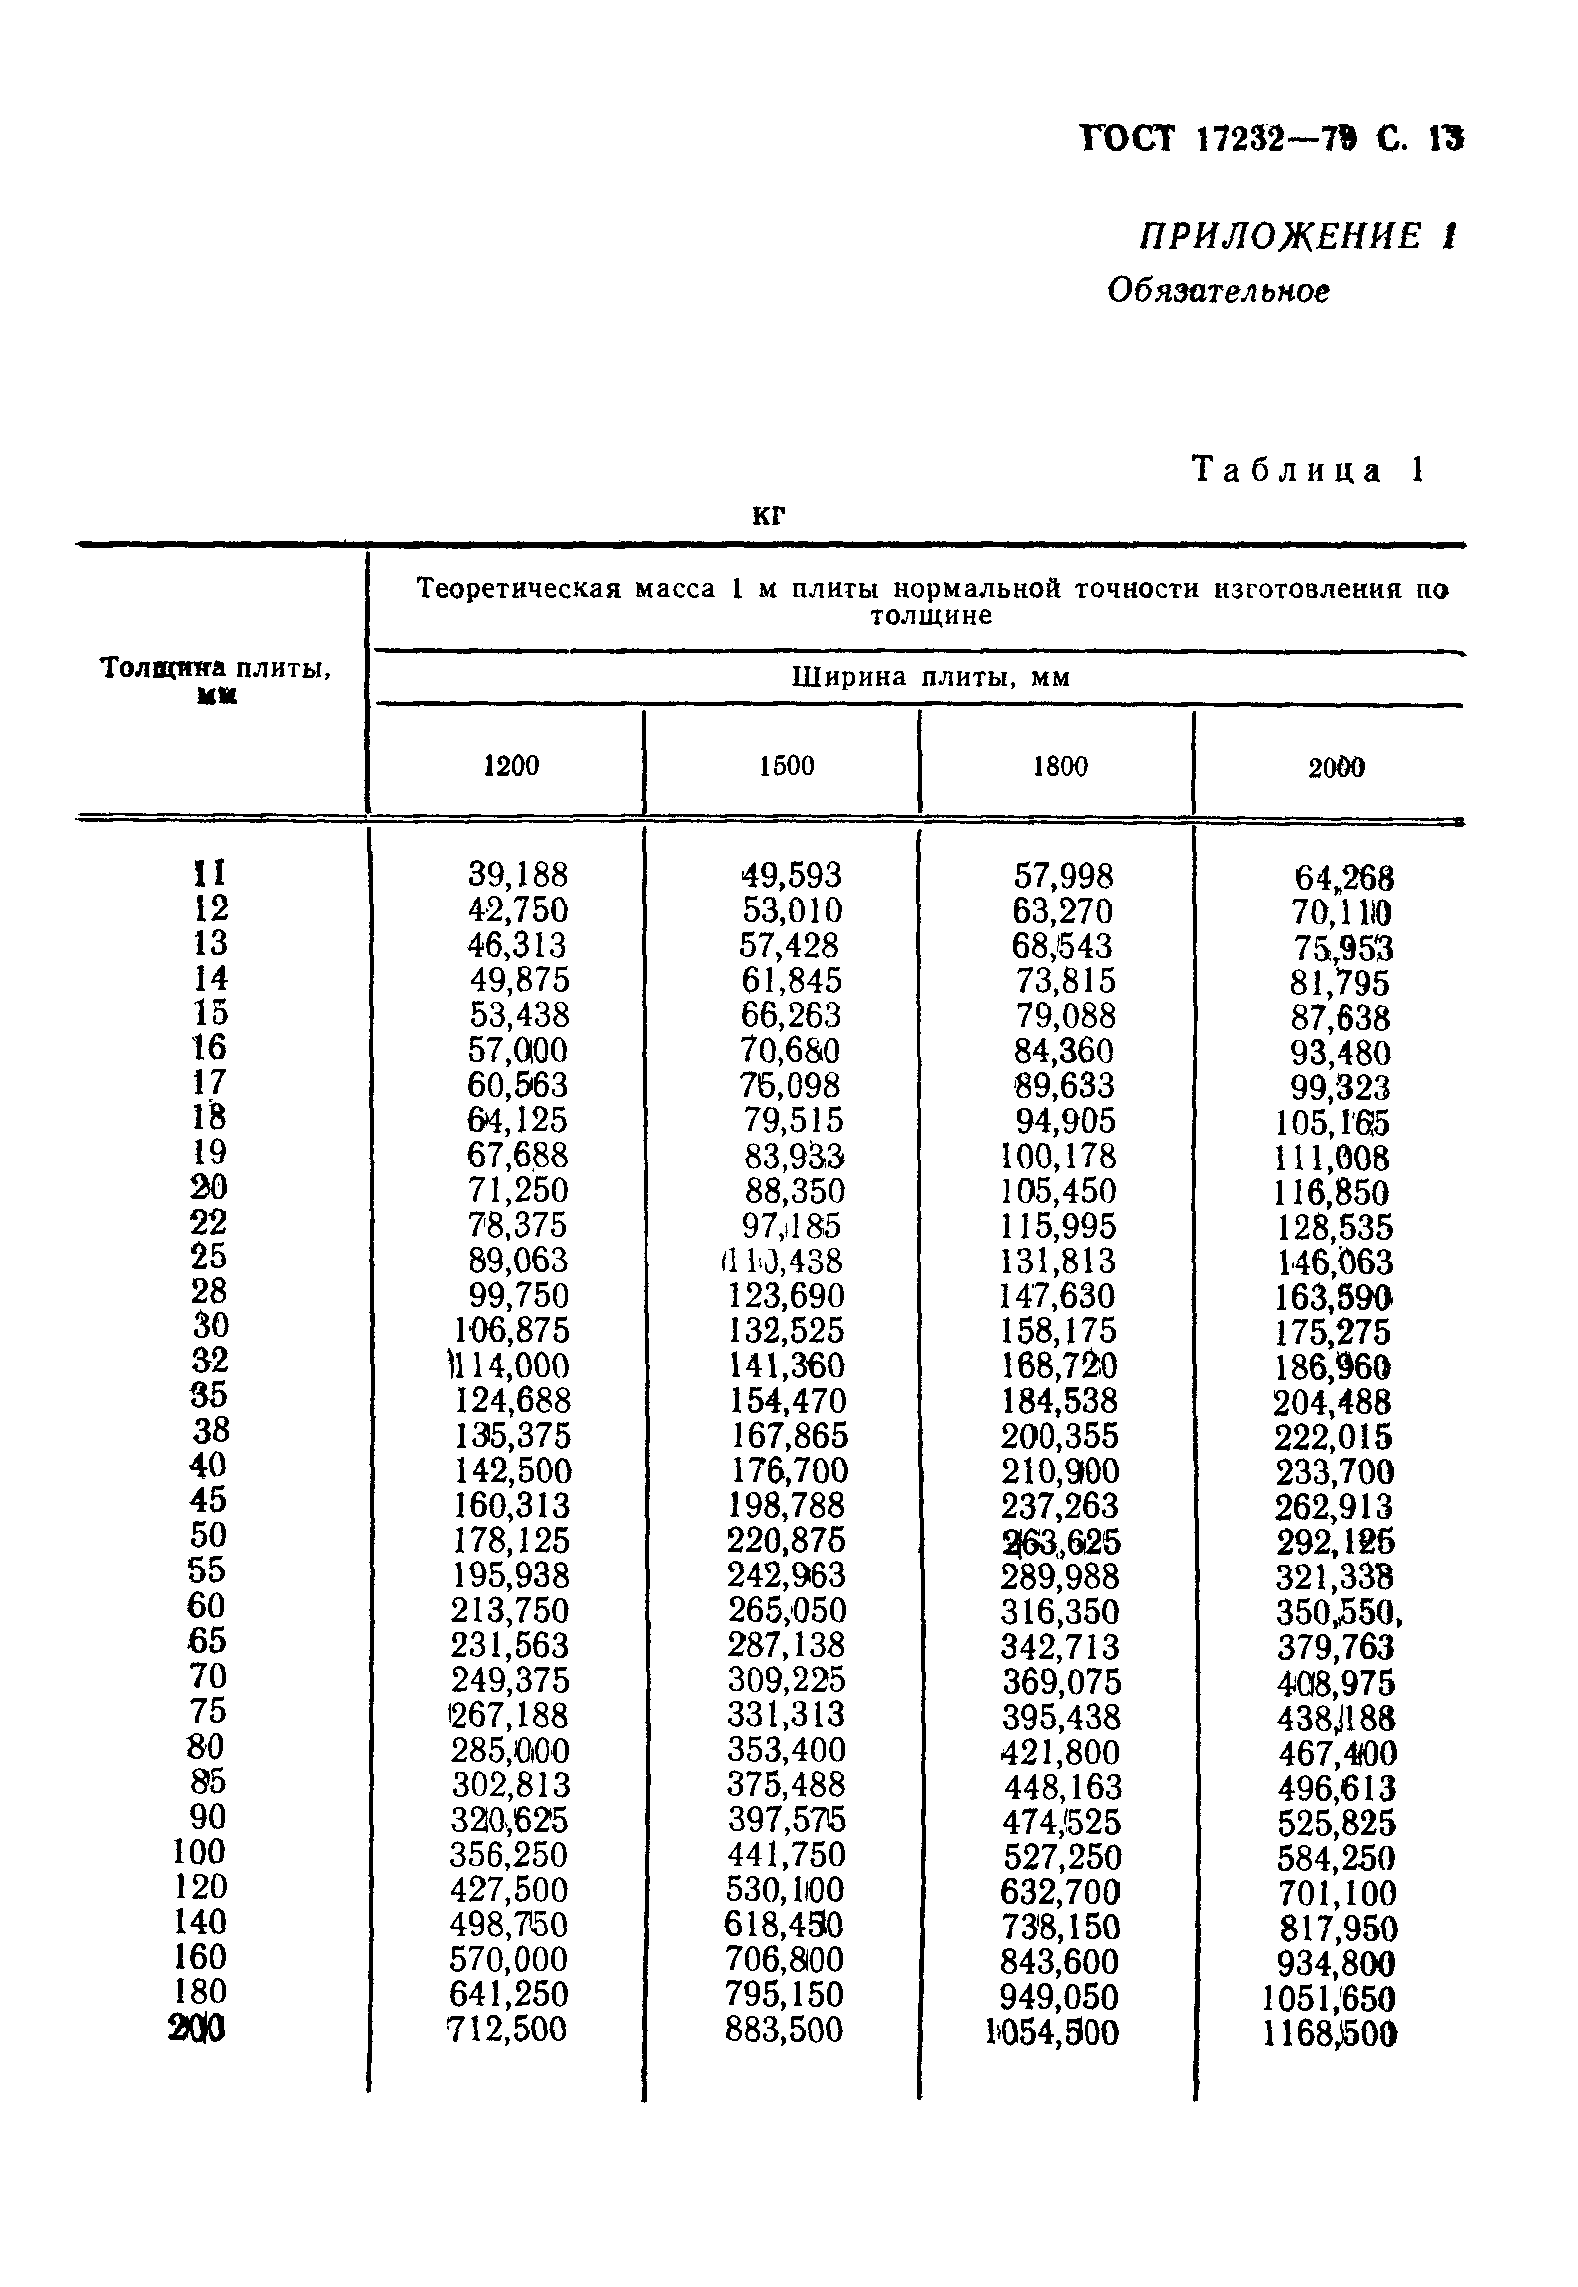
2.6. Теоретическая масса 1 м плиты приведена в приложении 1.
При определении теоретической массы 1 м плиты за исходную
величину принята плотность алюминиевого сплава марки В95,
равная 2,85 г/см3.
Для вычисления теоретической массы плит из других алюми
ниевых сплавов следует пользоваться переводными коэффициен
тами, указанными в приложении 2.
(Измененная редакция, Изм. № 2).
Примеры условных обозначений
Плиты из алюминиевого сплава марки Д16 с нормальной пла
кировкой (А), толщиной 20 мм, шириной 1200 мм, длиной 3000 мм,
нормальной точности изготовления по толщине:
Плита Д16.А 20X1200X3000 ГОСТ 17232—79
То же, повышенной точности-изготовления по толщине;
Плита Д16.А 20ПХ1200X3000 ГОСТ 17232—79
(Введены дополнительно, Изм. № 3).
3. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
3.1. Плиты изготовляют в соответствии с требованиями настоя
щего стандарта по технологическому регламенту, утвержденному
в установленном порядке.
(Измененная редакция, Изм. № 1).
3.1.1. Плиты изготовляют из алюминия марок А7, А6, А5, АО
с химическим составом по ГОСТ 11069—74; из алюминия марок
АД0, АД1, АД, АД00 и алюминиевых сплавов марок АМц, АМцС,
АМг2, АМгЗ, АМг5, АМгб, 1915, АВ, Д1, Д16, В95, АК4—1 с хи
мическим составом по ГОСТ 4784—74;
плиты из алюминиевых сплавов марок Д19, Д20, ЁАД1 с хи
мическим составом по нормативно-технической документации.
(Введен дополнительно, Изм. № 1).
3.2. Плиты изготовляют без термоббрабЪтки.
ГОСТ 17232—7ft С. S
3.3. Для плакировки плит применяют алюминий с химическим
составом, указанным в табл. 3.
3.4. Толщина плакирующего слоя на каждой стороне плиты
от номинальной толщины должна составлять:
не более 1,5% для технологической плакировки,
Таблица 3
Химический состав плакирующего материала. %
Марка
плакируемого
сплава
Легирующие
компоненты
Алюминий Цинк
АМгбБ,
Д1Б, Д16Б,
ДГ6А, Д19Б
Д20Б,
ВАД1Б,
АК!4—1Б
Не менее
99,30
В95Б, В95ЛОсновной
компонент
0,9—
1.3
Примеси, не более
о
я
0>
г;
ОД
*
ж
£
о
Cl
>6
JZ
tt
О
£
ж
r>
s:
ж
ж
к
я
"Ж
s
ж
u
я
5
Прочие
примеси
^ те
« я
я
г
к
>1
О
0,30
0,30
0,30
0,3
0,020,025
0,025
0,10,150,05
0,15
0,02
0,05
' х
^ К о
* о Ж
и ж и
0,70
0,1
(Измененная редакция, Изм. № 1).
не менее 2% для нормальной плакировки.
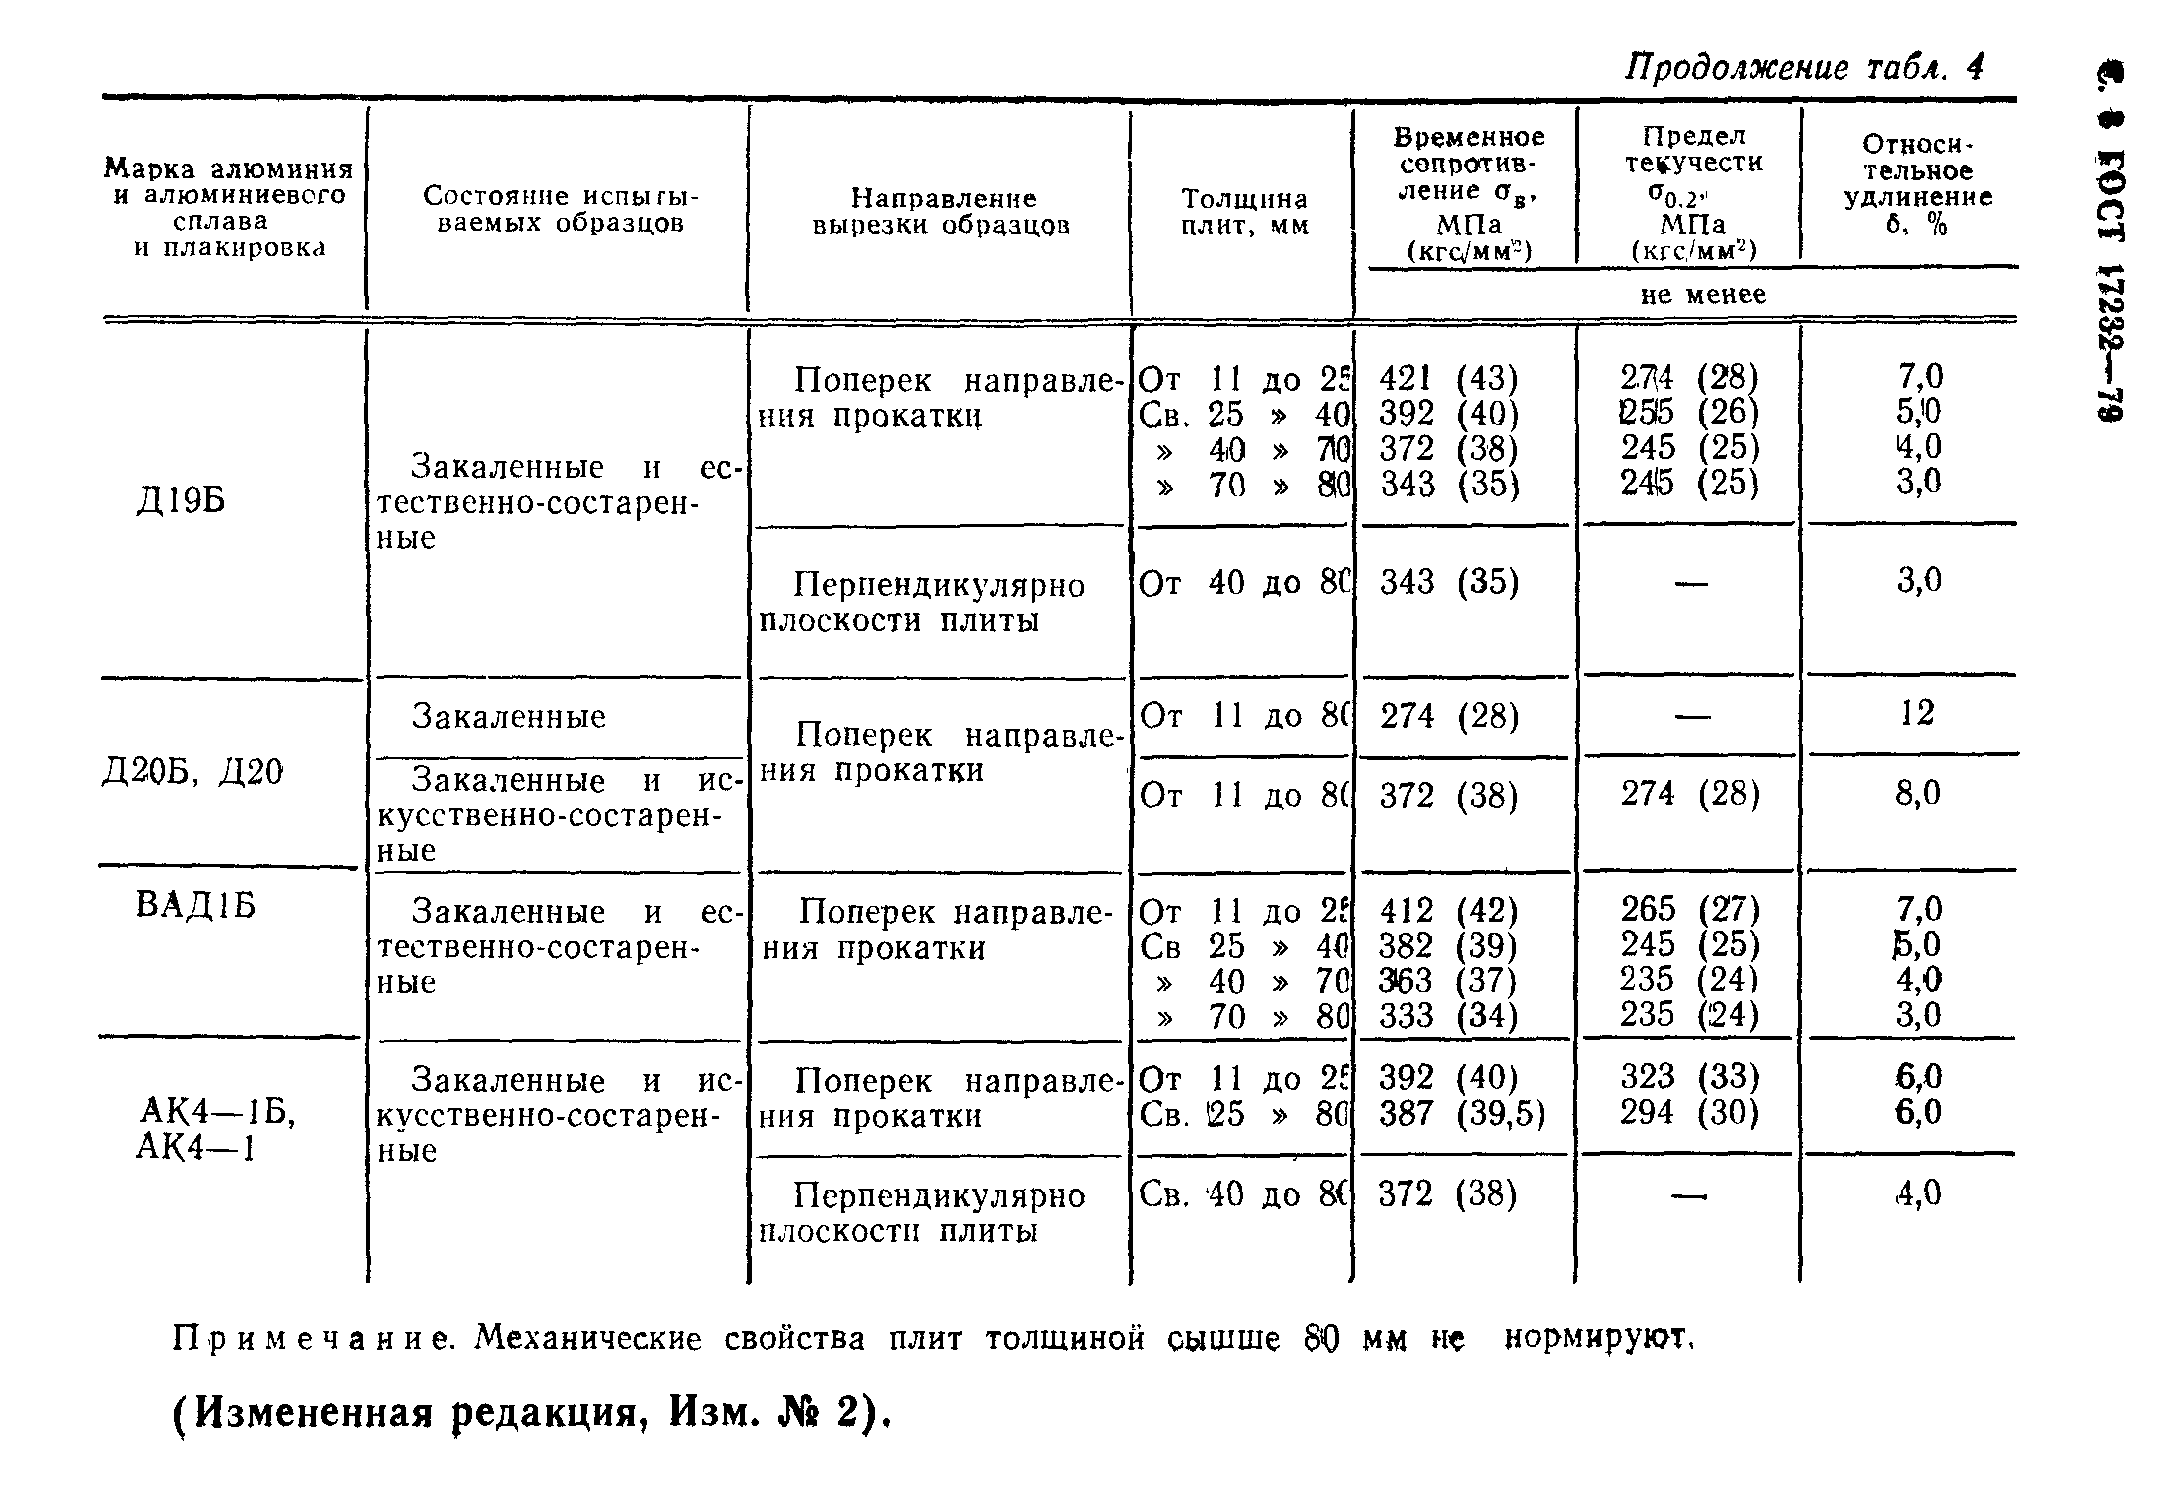
3.5. Механические свойства образцов, вырезанных из плит,
должны соответствовать требованиям, указанным в табл. 4.
(Измененная редакция, Изм. № 1).
3.6. Плиты изготовляют без обрезки боковых кромок. На
кромках и на концах, выходящих за номинальные размеры плит,
допускаются вмятины, забоины, трещины и другие дефекты, об
условленные способом производства.
3.7. На плитах с обрезанными концами не должно быть рас
слоений.
3.8. Поверхность плит должна быть без трещин, расслоений,
пятен коррозионного происхождения, диффузионных пятен (на
плитах с нормальной плакировкой), шлаковых включений и обна
женных от плакировки участков (на плитах с нормальной пла
кировкой).
3.9. На поверхности плит допускаются*.
металлические закаты, забоины, царапины и отпечатки в виде
вмятин и выпуклостей, если они не выводят плиту за предель
ные отклонения по толщине;
Марка алюминия
и алюминиевого
сплава
и плакировка
Состояние испыты
ваемых образцов
Направление
вырезки образцов
А7, А6, А5,
АО, А ДО О,
АДЮ, АД)1, АД
АМц, АМцС
АМг2
АМгЗ
Без термической
обработки
АМг'5
АМгб,
АМгбБ
1915
АВ
Поперек направле
ния прокатки
Закаленныеи ес-
тественно-состарен-
ные в течение30 сут
Закаленныеи ес-
тественно-состарен-
ные в течениене бо-
лее 4 сут
Закаленные и ес
тественно-состарен
ные
Таблица 4 Л
Временное Предел Относи-
сопротив- текучести тельное
Толщина
ление а в,
а0,2’ удлинение
плит, мм МПа МПа б, %
(кгс/мм-) (кгс/мм-)
не менее
От UДО2578,4(8)
Св.25»8063,7 (6/5)
От 11 до25117,6(12)
Св.25 80 107,8(И)
ОтИдо25176,4(18)
Св.25»80156,8 (16)
От11 до25186,2 (19)
Св.25»80166,6 (17)
От11ДО25264,6 (27)
Св.2580254,8 (26)
ОтИ до 25303,8(311)
25»50294,0(30)
»50 80274,4 (28)
ОтИдо20313,6 (32)
От11 до201274,4 (28)
От11 до25176,4 (18)
Св. 2540166,6 (17)
Св. 40»80166,6 (17)
—
18,0
15,0
15,0
— 12,0
7,0
— 6,0
68,6 (7) 12,0
58,8 (6) 11,0
117,6 (12) 13,0
107,8 (ill) 12,0
147,0 (15) 11,0
137,2 (14) 6,0
127,4 (13) 4,0
196,0 (20) 10,Ю
164,6 (17) 10,0
14,0
— 12,0
— 10,0
в ГОСТ 17232—79
Продолжение табл. 4
М арка алюминия
и алюминиевого
сплава
и плакировка
Состояние испыты
ваемых образцов
Н аправление
вырезки образцов
Толщ ина
плит, мм
Временное
сопротив
ление а в ,
МПа
(кгс/мм-)
Предел
текучести
а 0,2’
МПа
(кгс^мм-)
Относи
тельное
удлинение
6, %
не менее
АВ Закаленные и ис
кусственно состарен
ные
Поперек направ
ления прокатки
От 11 до 25
Св. 25 » 40
» 40 » 80
294,0 (30)
284,2 (29)
274,4 (28)
— ,
7.0
6,10
6.0
От 11 до 25
Св. 25 » 40
» 40 » 70
» 70 » 80
372,4 (38)
362.6 (37)
343,0 (35)
313.6 (32)
215.0 (22)
215.0 (22)
196.0 (20)
196.0 (2Ю)
111,0
8,0
6,0
5,0
д-1 Б, Д1 Закаленные и ес
тественно-состарен
ные
Перпендикулярно
плоскости плиты
От 40 до 80294,0 (30) ■
---- 4,0
Д16Б, Д16А,
Д16
Закаленные и ес
тественно-состарен
ные
Поперек направле
ния прокатки
От 11 до 25
Св. 25 » 40
» 40 » 70
» 70 » 80
4(21,4 (43)
392.0 (40)
372,4 (38)
343.0 (35)
274.4 (28)
'254,8 (26)
245.0 (25)
2146.0 (25)
7.0
5.0
4.0
3.0
Перпендикулярно
плоскости плиты
От 40 до 80 34)3,0 (35)
—
3,0
В95Б, В95А Закаленные и ис
кусственно-состарен
ные
Поперек направле
ния прокатки
От 11 до 25
Св. 25 » 40
» 40 » 50
490.0 (50)
490.0 (50)
470,4 (48)
4(11,6 (42)
4(11,6 (42)
392,0 (40)
4.0
3.0
2.0
Перпендикулярно
плоскости плиты
От 40 до 50392,0 (40)
1
2,0
ГОСТ 17232—79 ‘С. 7
Продолжение табл. 4
Марка алюминия
и алюминиевого
сплава
и плакировка
Состояние испыты
ваемых образцов
Направление
вырезки образцов
Толщина
плит, мм
Временное
сопротив
ление <тв,
МПа
(кгс/м М“)
Предел
текучести
а0,2”
МПа
(кг с/мм2)
Относи
тельное
удлинение
б, %
не менее
Д19Б
Закаленные и ес
тественно-состарен
ные
Поперек направле
ния прокатки
От 11 до 25
Св. 25 » 40
» 40 » 7Ю
» 70 » 8Ю
421 (43)
392 (40)
372 (38)
343 (35)
2714 (28)
256 (26)
245 (25)
24(5 (25)
7.0
5<0
4.0
3.0
Перпендикулярно
плоскости плиты
От 40 до 8С343 (35)
— 3,0
Д20Б, Д20
Закаленные
Поперек направле
ния прокатки
От 11 до 8(274 (28) — 12
Закаленные и ис
кусственно-состарен
ные
От 11 до 8(372 (38) 274 (28) 8,0
ВАД1Б Закаленные и ес
тественно-состарен
ные
Поперек направле
ния прокатки
От 11 до 21
Св 25 » 40
» 40 » 70
» 70 » 80
412 (42)
382 (39)
363 (37)
333 (34)
265 (27)
245 (25)
235 (24)
235 (24)
7.0
Р.0
4.0
3.0
АК4— 1Б,
АК4—1
Закаленные и ис
кусственно-состарен
ные
Поперек направле
ния прокатки
От 11 до 21
Св. 125 » 80
392 (40)
387 (39,5)
323 (33)
294 (30)
6,0
6,0
Перпендикулярно
плоскости плиты
Св. 40 до 8{372 (38) — ■ 4,0
Примечание. Механические свойства плит толщиной сышше 80 мм не нормируют,
(Измененная редакция, Изм. № 2),
С. * ГОСТ 17232—7®
гост: с *
нодпланшетные пузыри и обнаженные от плакировки участки
на плитах с технологической плакировкой.
Допускается зачистка дефектов поверхности в пределах ми
нусовых отклонений по толщине.
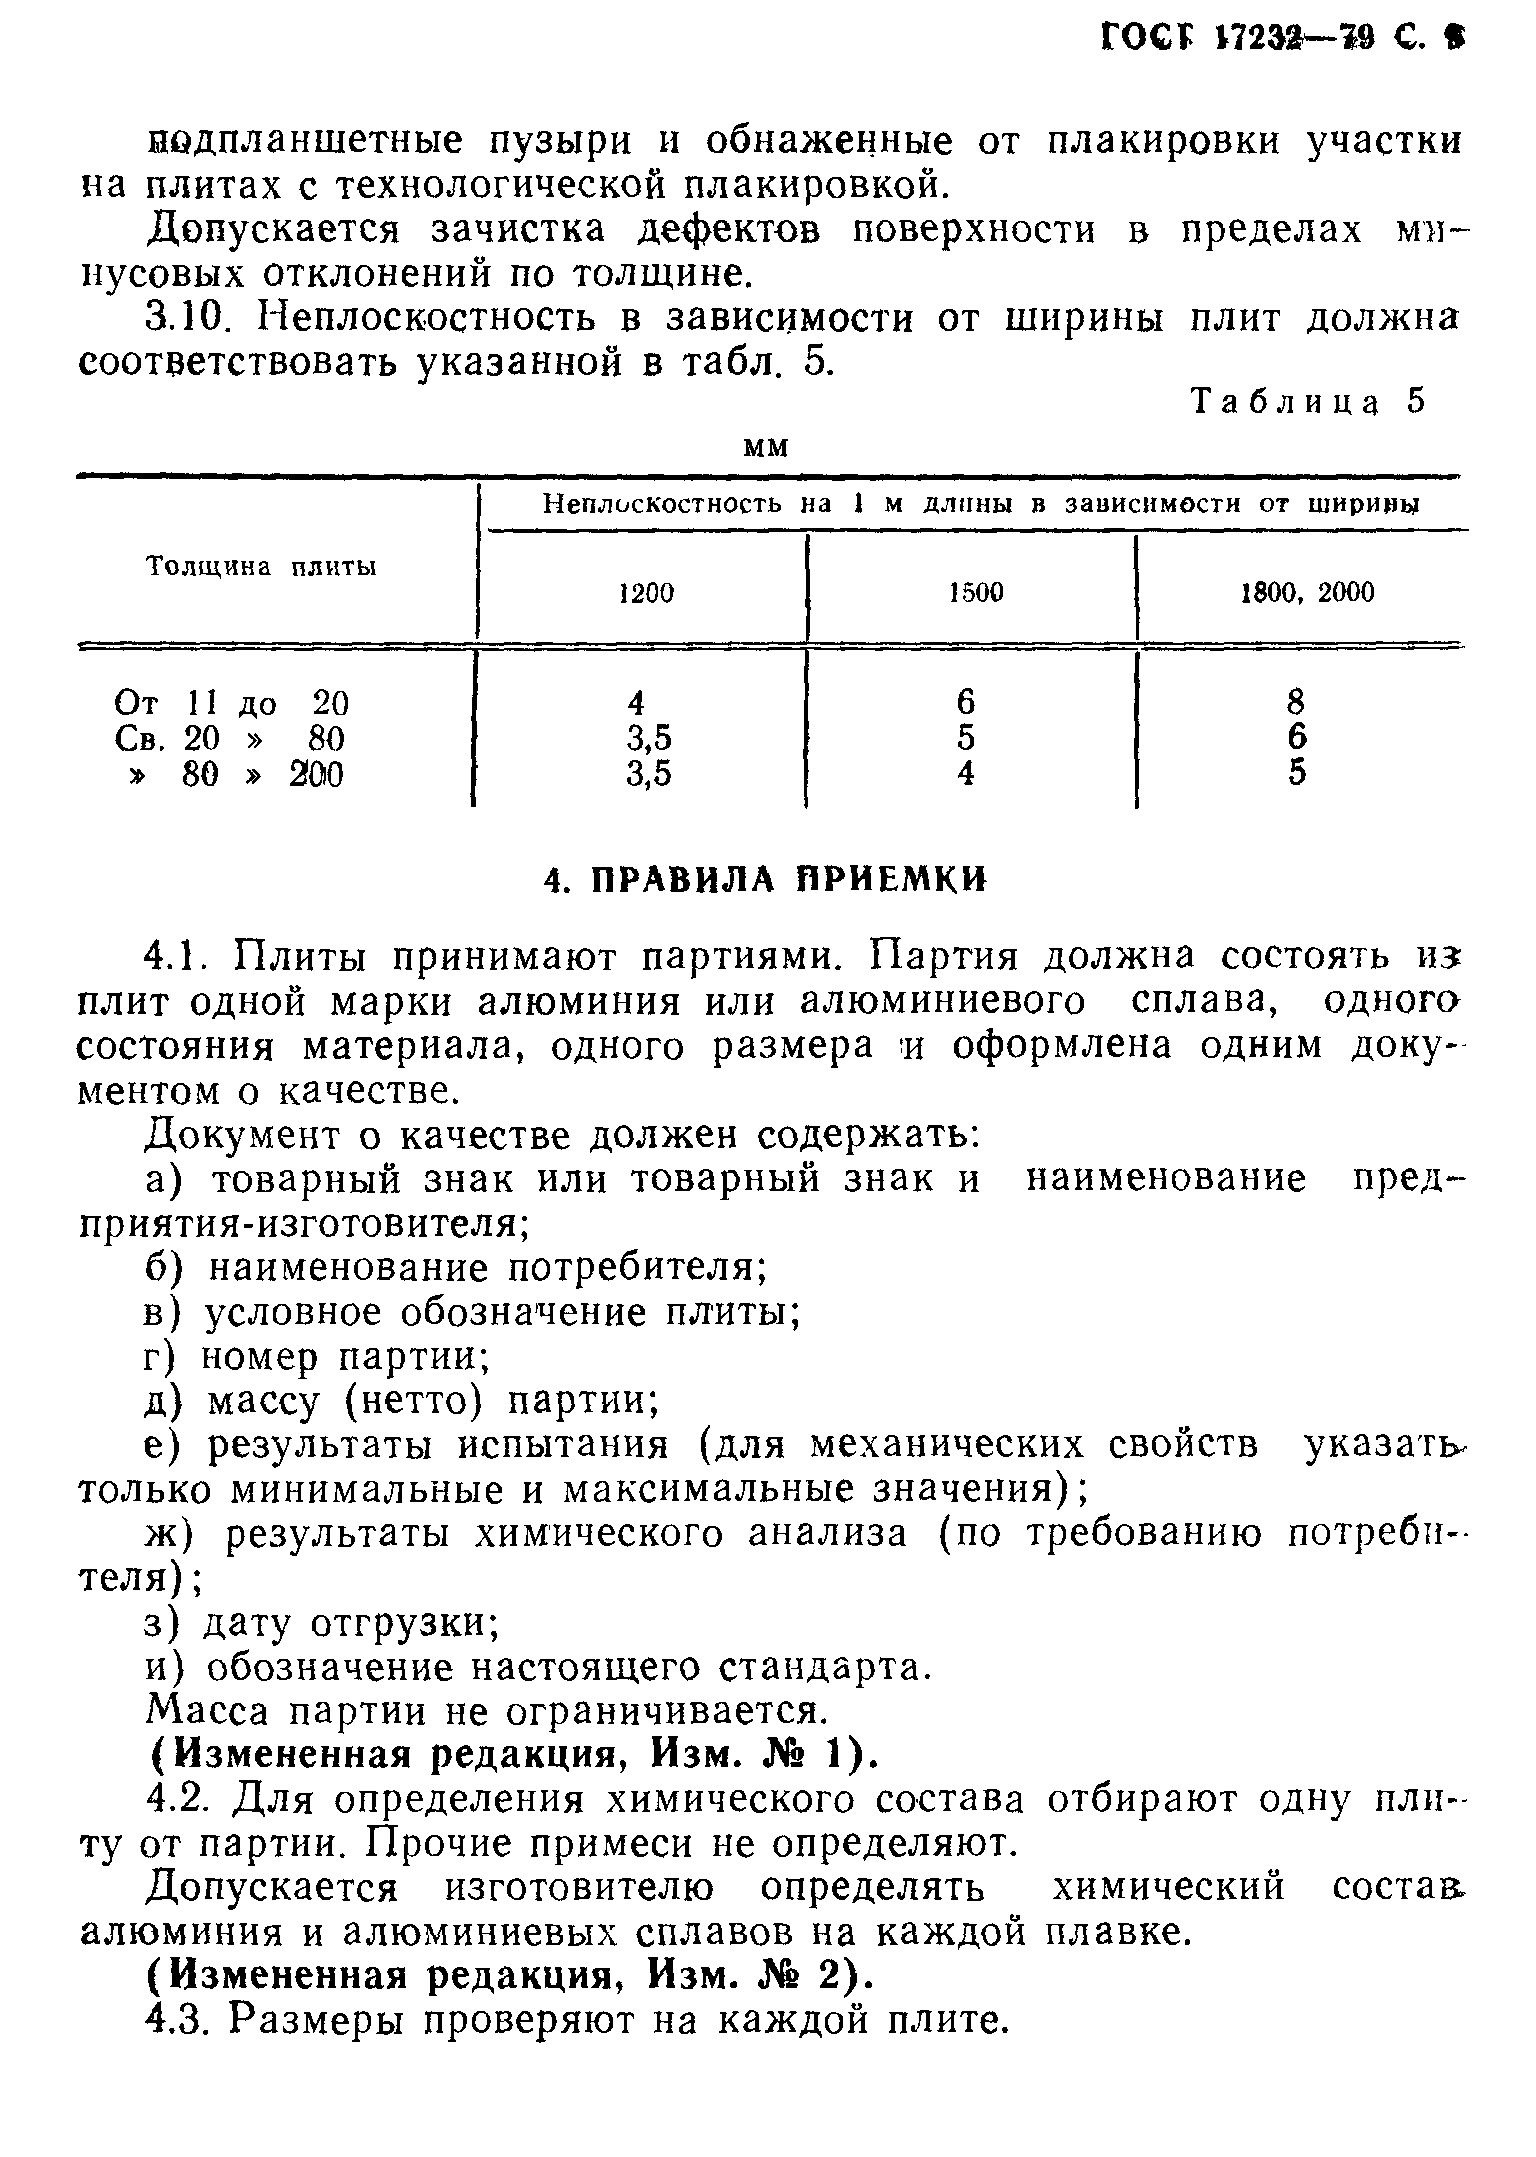
3.10. Неплоскостность в зависимости от ширины плит должна
соответствовать указанной в табл. 5.
Толщина плиты
Неплоскостность на 1 м длины в зависимости от ширины
1200 1500 1800, 2000
От 11 до 20 4 6 8
Св. 20 » 80 3,5 5 6
> 80 » 200 3,5 4 5
4. ПРАВИЛА ПРИЕМКИ
4.1. Плиты принимают партиями. Партия должна состоять из
плит одной марки алюминия или алюминиевого сплава, одного
состояния материала, одного размера и оформлена одним доку
ментом о качестве.
Документ о качестве должен содержать:
а) товарный знак или товарный знак и наименование пред
приятия-изготовителя;
б) наименование потребителя;
в) условное обозначение плиты;
г) номер партии;
д) массу (нетто) партии;
е) результаты испытания (для механических свойств указать
только минимальные и максимальные значения);
ж) результаты химического анализа (по требованию потреби
теля) ;
з) дату отгрузки;
и) обозначение настоящего стандарта.
Масса партии не ограничивается.
(Измененная редакция, Изм. № 1).
4.2. Для определения химического состава отбирают одну пли
ту от партии. Прочие примеси не определяют.
Допускается изготовителю определять химический состаа
алюминия и алюминиевых сплавов на каждой плавке.
(Измененная редакция, Изм. № 2).
4.3. Размеры проверяют на каждой плите.
С. 10 ГОСТ 17232—79
4.4. Для контроля механических свойств плит от партии отби
рают:
не менее 10% плит — для контроля временного сопротивления
и относительного удлинения;
не менее 10% —для контроля предела текучести плит из спла
вов марок АМгЗ, АМг5, АМгб и не менее 2% плит из сплавов
марок Д1, Д16, 1915, Д19, Д20, АК4—1, В95.
Механические свойства обеспечиваются технологией изготов
ления и проверяются по требованию потребителя.
(Измененная редакция, Изм. № 1, 2).
4.5. Контролю качества кромок подвергают каждую плиту.
4.6. Контролю обрезанных концов на отсутствие расслоений
подвергают каждую плиту.
4.7. Контролю качества поверхности подвергают каждую плиту.
4.8. Контролю неплоскостности подвергают каждую плиту.
4.9. При получении неудовлетворительных результатов испыта
ний хотя бы по одному из показателей по нему проводят повтор
ные испытания на удвоенной выборке, отобранной от той же пар
тии. Результаты повторных испытаний распространяются на всю
партию.
Допускается изготовителю проводить сплошной контроль каче
ства плит.
(Измененная редакция, Изм. № 2).
5. МЕТОДЫ ИСПЫТАНИЙ
5.1. Отбор и подготовка проб для определения химического со
става плит — по ГОСТ 24231—80.
При отборе и подготовке проб для определения химического
состава должны соблюдаться требования по безопасному ведению
работ в соответствии с ГОСТ 12.1.005—88, ГОСТ 12.1.007—76,
ГОСТ 12.4.013—85, ГОСТ 12.4.021—75 и правилам, утвержденным
в установленном порядке.
Определение химического состава алюминия проводят химиче
ским методом по ГОСТ 25086—87, ГОСТ 12697.1—77 — ГОСТ
12697.12—77 или спектральным методом по ГОСТ 3221—85, а алю
миниевых сплавов — химическим методом по ГОСТ 11739.1—78,
ГОСТ 11739.2—90, ГОСТ 11739.3—82, ГОСТ 11739.4—90, ГОСТ
11739.5—90, ГОСТ 11739.6—82, ГОСТ 11739.7—82, ГОСТ
11739.8-90 — ГОСТ 11739.10-90, ГОСТ 11739.11-82— ГОСТ
11739.15-82, ГОСТ 11739.16-90 — ГОСТ 11739.19-90, ГОСТ
11739.20—82, ГОСТ 11739.21 —90, ГОСТ 11739.22—90, ГОСТ
11739.23—82, ГОСТ 11739.24—82 или спектральным методом по
ГОСТ 7727—81.
ГОСТ 17232—79 С. И
При наличии разногласий химический состав алюминия опре
деляют химическим методом по ГОСТ 25086—87, ГОСТ 12697.1-77 —
ГОСТ 12697.12-77, а алюминиевых сплавов — химическим методом
по ГОСТ 11739.1—90, ГОСТ 11739.2—90, ГОСТ 11739.3—82, ГОСТ
11739.4—90, ГОСТ 11739.5—90, ГОСТ 11739.6—82, ГОСТ 11739.7—
82, ГОСТ 11739.8-90 — ГОСТ 11739.10-90, ГОСТ 11739.11-82 — ГОСТ
11739.15-82, ГОСТ 11739.16-90 —ГОСТ 11739.19-90, ГОСТ
11739.20—82, ГОСТ 11739.21—90, ГОСТ 11739.22—90, ГОСТ
11739.23—82, ГОСТ 11739.24—82.
(Измененная редакция, Изм. № 2).
5.2. Размеры плит проверяют измерительным инструментом,
обеспечивающим необходимую точность.
Толщину плиты измеряют на расстоянии не менее 115 мм от
вершины угла и не менее 25 мм от кромок плиты штангенцирку
лем по ГОСТ 166—89.
5.3. Ширину и длину плиты измеряют измерительной металли
ческой рулеткой по ГОСТ 7502—89.
5.4. Испытание на растяжение, временное сопротивление, пре
дел текучести, относительное удлинение проводят по ГОСТ
1497—84 на одном образце от каждой отобранной плиты. Образ
цы, вырезанные из плит поперек направления прокатки, должны
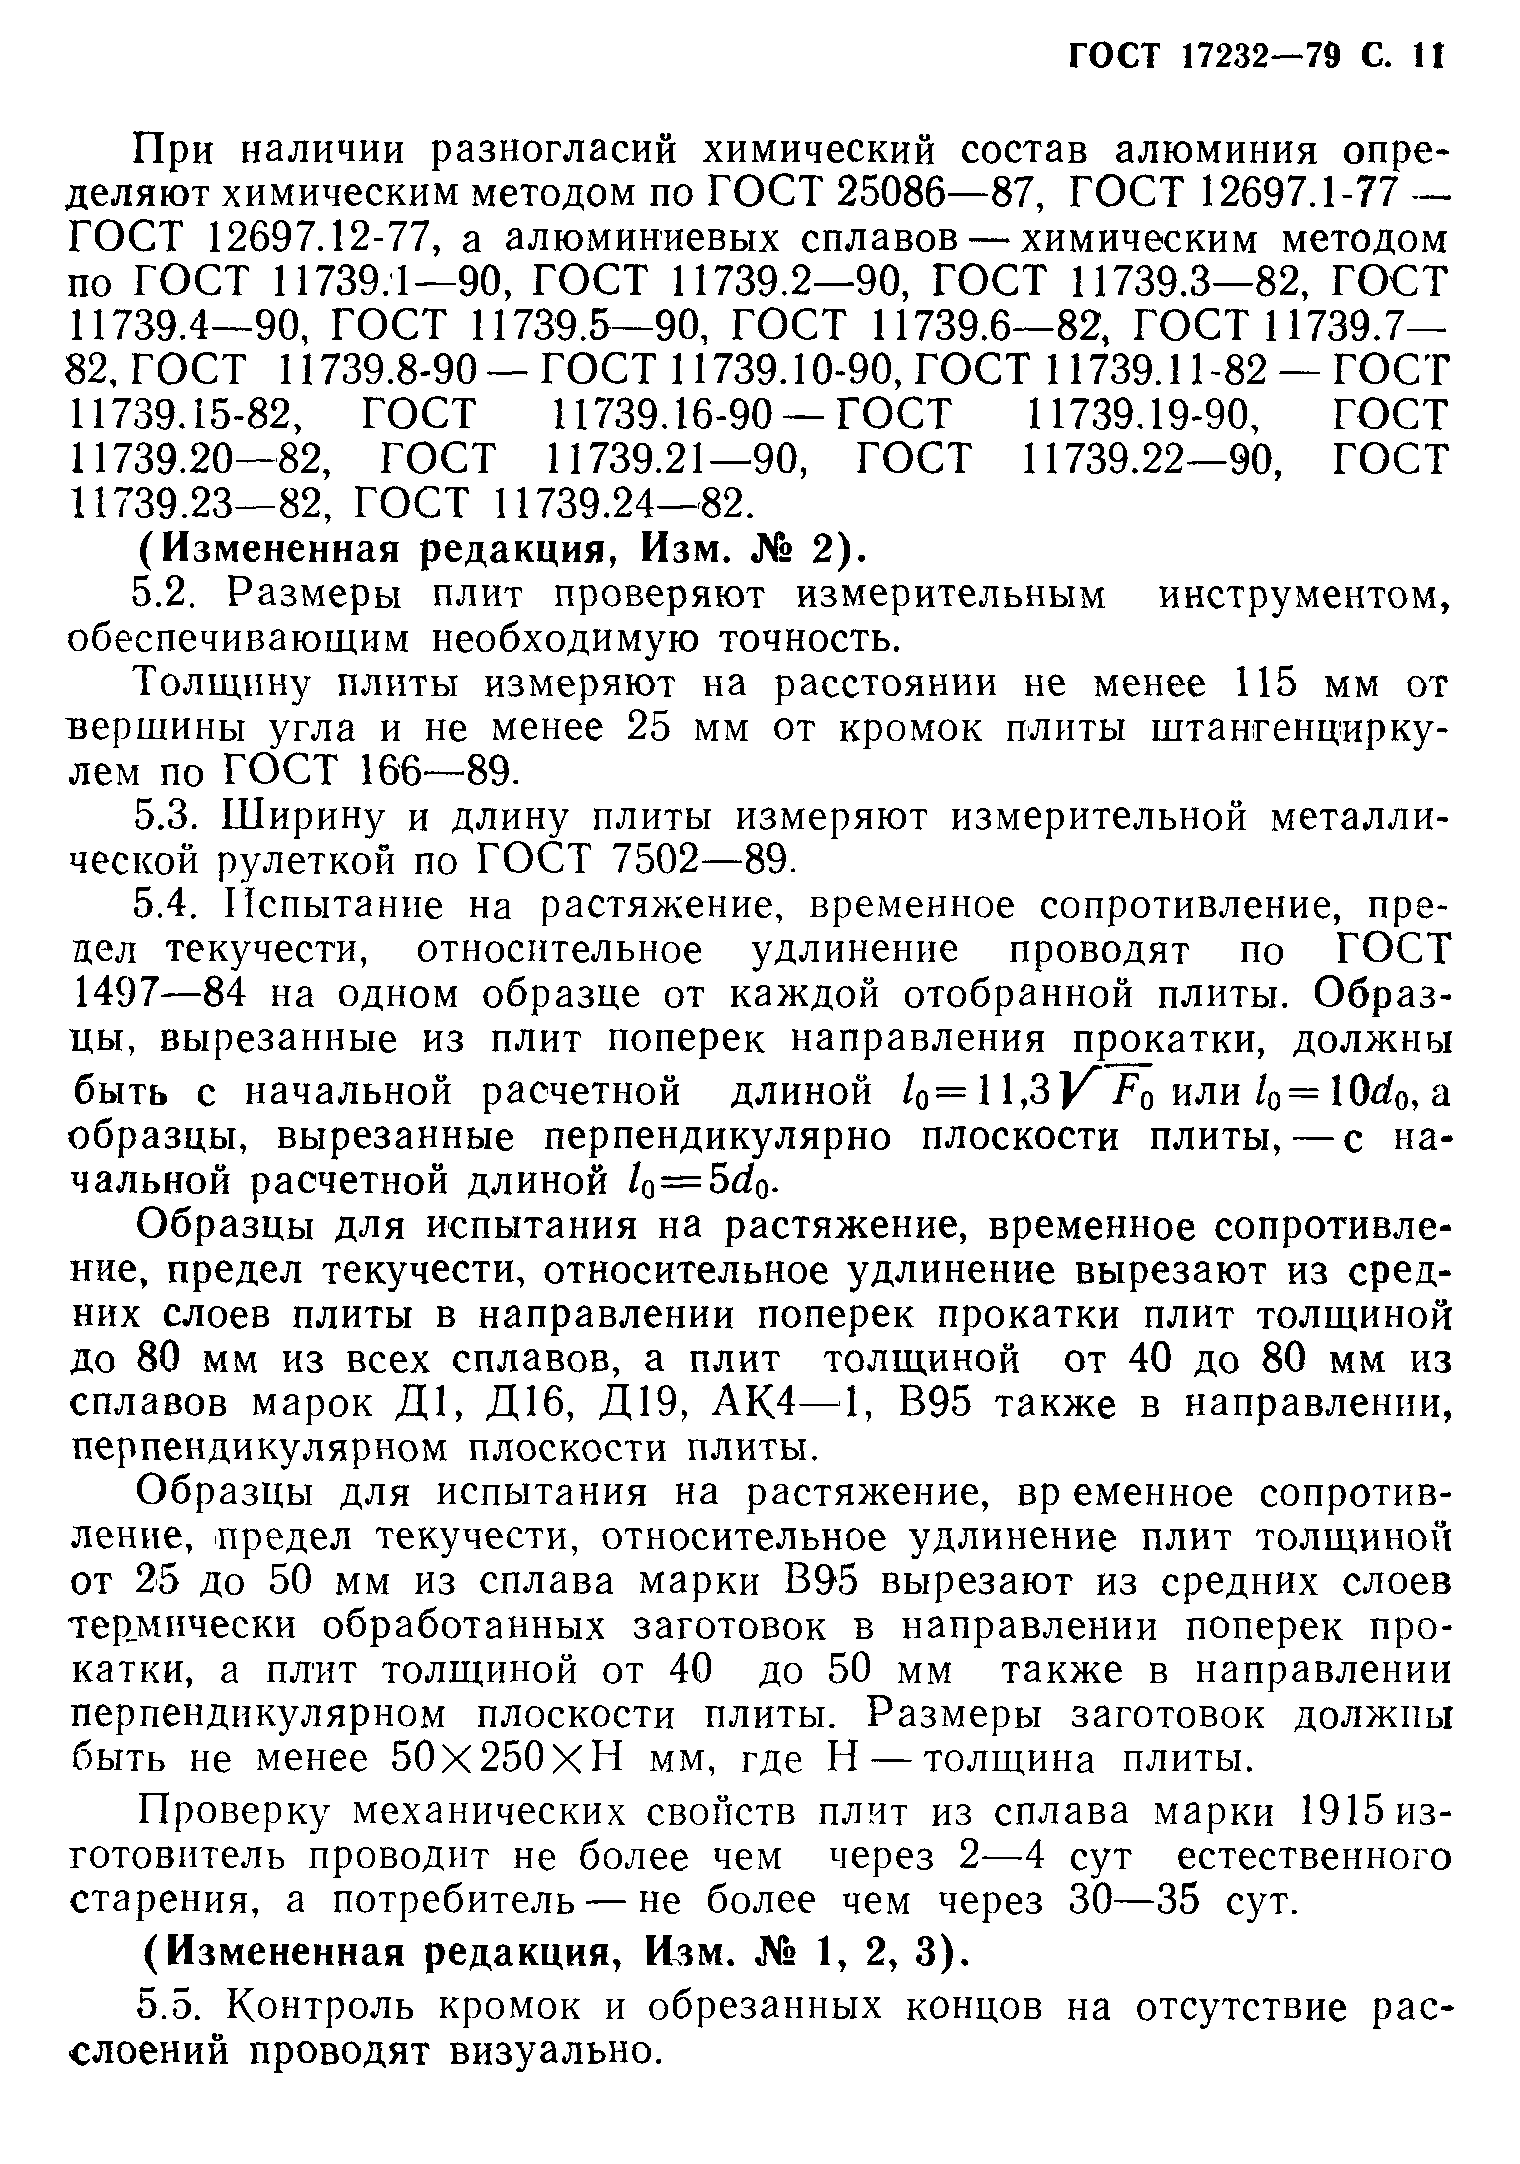
быть с начальной расчетной длиной /0= 1 l,3)^.Fo или /0= 10do, а
образцы, вырезанные перпендикулярно плоскости плиты, — с на
чальной расчетной длиной /0=5rfo*
Образцы для испытания на растяжение, временное сопротивле
ние, предел текучести, относительное удлинение вырезают из сред
них слоев плиты в направлении поперек прокатки плит толщиной
до 80 мм из всех сплавов, а плит толщиной от 40 до 80 мм из
сплавов марок Д1, Д16, Д19, АК4—4, В95 также в направлении,
перпендикулярном плоскости плиты.
Образцы для испытания на растяжение, вр еменное сопротив
ление, предел текучести, относительное удлинение плит толщиной
от 25 до 50 мм из сплава марки В95 вырезают из средних слоев
термически обработанных заготовок в направлении поперек про
катки, а плит толщиной от 40 до 50 мм также в направлении
перпендикулярном плоскости плиты. Размеры заготовок должны
быть не менее 50Х250ХН мм, где Н — толщина плиты.
Проверку механических свойств плит из сплава марки 1915 из
готовитель проводит не более чем через 2—4 сут естественного
старения, а потребитель — не более чем через 30—35 сут.
(Измененная редакция, Изм. № 1, 2, 3).
5.5. Контроль кромок и обрезанных концов на отсутствие рас
слоений проводят визуально.
С 12 ГОСТ 17232—79
5.6. Осмотр поверхности плит проводят без применения опти
ческих приборов.
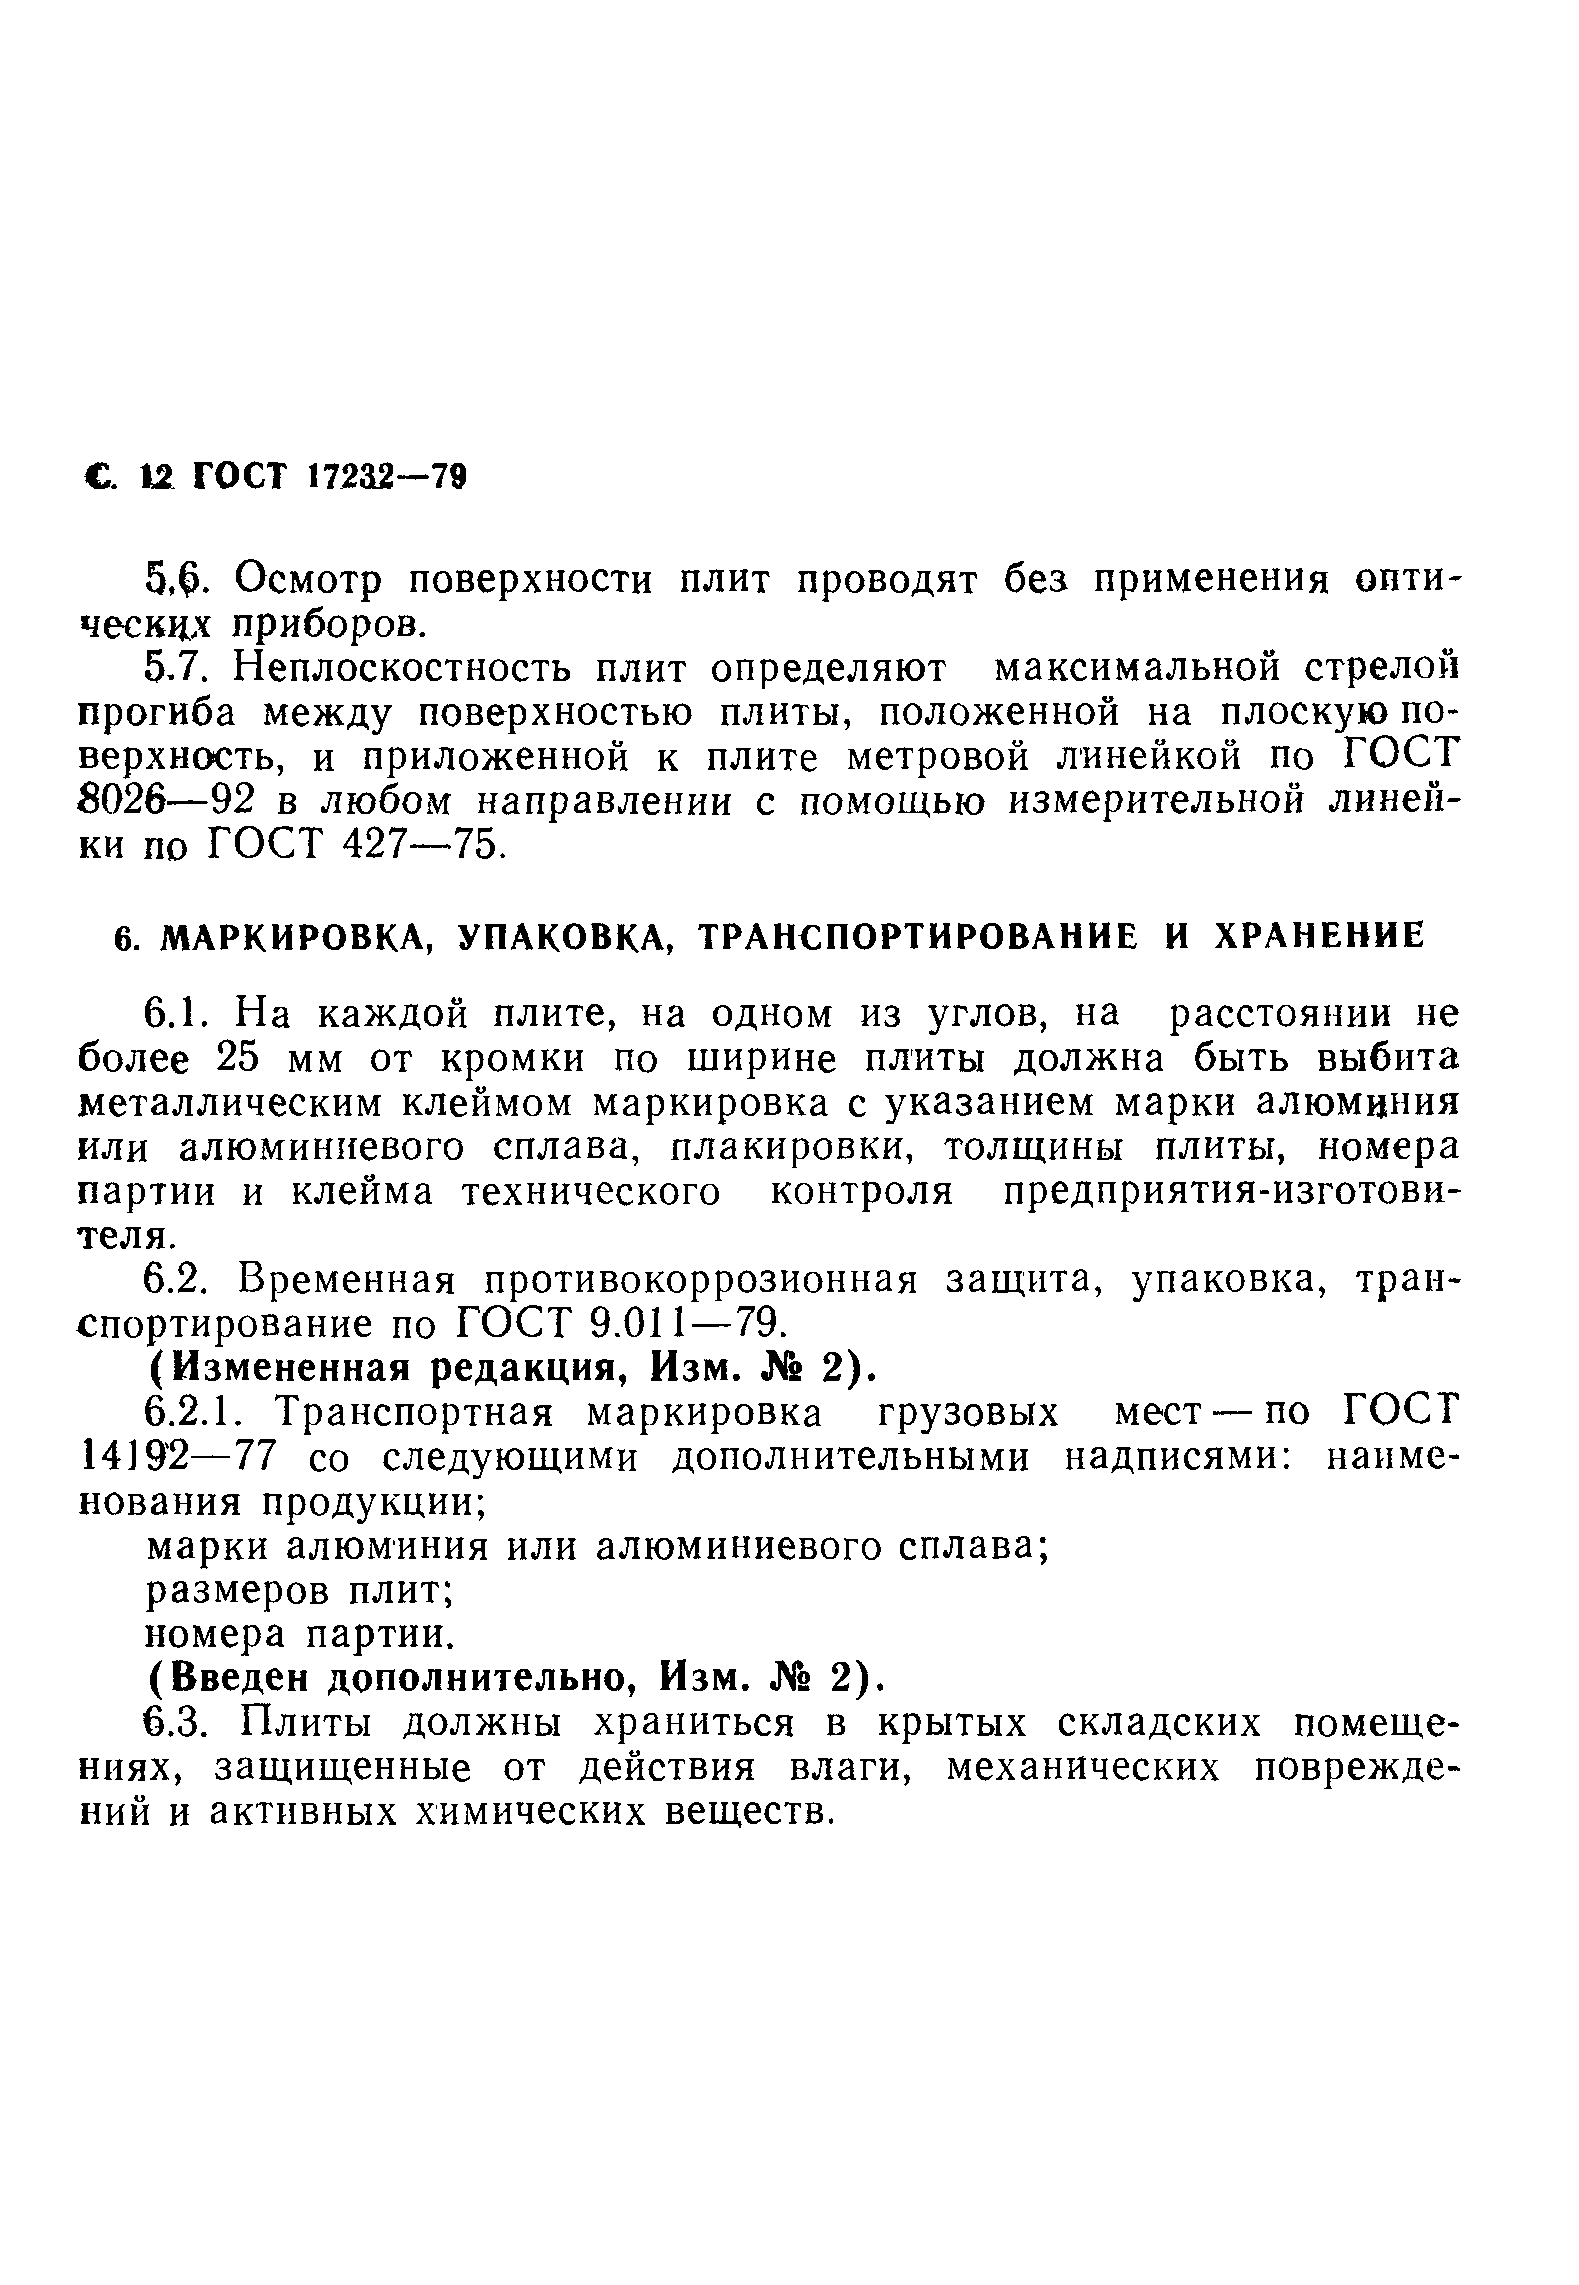
5.7. Неплоскостность плит определяют максимальной стрелой
прогиба между поверхностью плиты, положенной на плоскую по
верхность, и приложенной к плите метровой линейкой по ГОСТ
8026—92 в любом направлении с помощью измерительной линей
ки по ГОСТ 427—75.
6. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
6.1. На каждой плите, на одном из углов, на расстоянии не
более 25 мм от кромки по ширине плиты должна быть выбита
металлическим клеймом маркировка с указанием марки алюминия
или алюминиевого сплава, плакировки, толщины плиты, номера
партии и клейма технического контроля предприятия-изготови
теля.
6.2. Временная противокоррозионная защита, упаковка, тран
спортирование по ГОСТ 9.011—79.
(Измененная редакция, Изм. № 2).
6.2.1. Транспортная маркировка грузовых мест — по ГОСТ
14192—77 со следующими дополнительными надписями: наиме
нования продукции;
марки алюминия или алюминиевого сплава;
размеров плит;
номера партии.
(Введен дополнительно, Изм. № 2).
6.3. Плиты должны храниться в крытых складских помеще
ниях, защищенные от действия влаги, механических поврежде
ний и активных химических веществ.
II
12
13
14
15
16
17
IS
19
20
22
25
28
30
32
35
38
40
45
50
55
60
65
70
75
80
85
90
ГОСТ 17232-7B С. Ъ
ПРИЛОЖЕНИЕ I
Обязательное
кг
Таблица 1
Теоретическая масса I м плиты нормальной точности изготовления по
толщине
Ширина плиты, мм
1200 1500 1800 2000
39,188 49,593 57,998 64*268
42,750 53,010 63,270 70, ИЮ
46,313 57,428 68,643 75,953
49,875 61,845 73,815 81,795
53,438 66,263 79,088 87,638
57,ОЮО 70,680 84,360 93,480
60,563 76,098 89,633 99,323
64,125 79,515 94,905 105,165
67,688 83,933 100,178 111,008
71,250 88,350 105,450 116,850
78,375 97Л85 115,995 128,535
89,063 (11*3,438 131,813 146,063
99,750 123,690 147,630 163,590
106,875 132,525 158,175 175,275
1114,000 141,360 168,720 186,960
124,688 154,470 184,538 204,488
135,375 167,865 200,355 222,015
142,500 176,700 210,900 233,700
160,313 198,788 237,263 262,913
178,125 220,876 363*025 292,125
195,938 242,963 289,988 321,338
213,750 265,050 316,350 350,550,
231,563 287,138 342,713 379,763
249,375 309,225 369,075 408,975
1267,188 331,313 395,438 438Д88
285,000 353,400 421,800 467,Ш
302,813 375,488 448,163 496,613
320,625 397,575 474,(525 525,825
356,250 441,750 527,250 584,250
427,500 530,100 632,700 701,100
498,750 618,430 738,150 817,950
570,000 706,800 843,600 934,800
641,250 795,150 949,050 1051,650
712,500 883,500 1054,300 1168)500
С. 14 ГОСТ 17232—79
Таблица 2
кг
Толщина плиты,
мм
Теоретическая масса 1 м плиты повышенной точности изготовления по
толщине
Ширина плиты, мм
1200 1500 1800 2000
11 38,831 47,599 56,679 62,807
Г2 42,394 52,016 61,952 68,649
13 45,956 96,875 67,224 74,492
14 49,519 61,293 72,497 80,334
15 53,081 65,710 77,769 86,177
16 56,644 70,128 83,'042 92,019
17 610,206 74,545 88,314 97,862
18 63,769 78,963 93,587 103,704
19 67,331 83,380 98,859 109,547
20 70,894 87,798 104,132 115,389
22 77,930 96,743 114,809 127,220
25 88,617 109,996 130,626 144,748
28 99,305 123,248 146,444 162,275
30 106,430 132,1083 156,989 173,960
32 113,109 140,366 166,875 184,915
35 123,797 153,619 182,692 202,443
38 134,484 166,871 198,510 219,970
40 141,609 175,706 209,055 231,655
45 159,422 197,794 235,417 260,868
5Ю 176,878 219,771 261,5)16 289,788
55 194,691 241,858 287,879 ЭГ9.001
60 212,503 263,946 314,2411 348,2113
65 230,316 286,033 340,604 377,426
(Измененная редакция, Изм. № 2, 3)
ГОСТ 17232—79 С 15
ПРИЛОЖЕНИЕ 2
Справочное
Переводные коэффициенты для вычисления приближенной
теоретической массы 1 м плиты из алюминия и алюминиевых сплавов
Марка сплава
Переводной
коэффициент
Марка сплава
Переводной
коэффициент
Алюминий всех марок 0,950Алюминиевые сплавы ма-
Алюминиевые сплавы ма- рок: АМд 0,958
рок: Д20 0,996 АМцС 0,958
Д1 0,982 АВ 0,947
АК4—1 0,982 АМг2 0,940
Д16 0,976 АМгЗ 0,937
1915 0,972 АМг^5 0,930
Д19 0,968 АМгб 0,926
ВАД-1 0,968
(Введено дополнительно, Изм. № 2).
С. 16 ГОСТ 17232—79
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. РАЗРАБОТАН И ВНЕСЕН Министерством авиационной про
мышленности СССР
РАЗРАБОТЧИКИ
Г. С. Макаров, д-р техн. наук; В. А. Мошкин, канд. техн. наук;
С. М. Соседков, канд. техн. наук; С. В. Павлова; Ю. И. Быков
2. УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Постановлением Го
сударственного комитета СССР по стандартам от 17.10.79
№ 3952
3. Стандарт соответствует международному стандарту
ИСО 6361—2—90 для алюминиевых плит марки А5 в части ме
ханических свойств
4. ВЗАМЕН ГОСТ 17232—71 кроме п. 5.2—5.5
5. ССЫЛОЧНЫЕ НОРМАТИВНО-ТЕХНИЧЕСКИЕ ДОКУМЕН
ТЫ
Обозначение НТД, на
который дана ссылка
Номер
пункта
Обозначение НТД, на
который дана ссылка
Номер
пункта
ГОСТ 9.011-79 16.2 ГОСТ 11739.8—90 — 5.1
ГОСТ 12 1.005—88 5.1 ГОСТ 11739.10—90
ГОСТ 12.1007—76 5.1 ГОСТ 11739.11—82 — 5.1
ГОСТ '12.4.013—85 5.1 ГОСТ 11739.15—>82
ГОСТ 12.4.021—(75 5 1 ГОСТ 111739Л 6—90 — 5.1
ГОСТ 166—89 5.2 ГОСТ 11739.19—90
ГОСТ 1427—75 5.7 ГОСТ 11739 20—82 5.1
ГОСТ 1497—84 5.4 ГОСТ 11739.21—90 5.1
ГОСТ 3221—85 5.1 ГОСТ 11739.22—90 5.1
ГОСТ 4784—74 3.1.1 ГОСТ 11739.23—82 51
ГОСТ 7502—89 5.3 ГОСТ 11739.24—82 5.1
ГОСТ 7727—81 5.1 ГОСТ 12697.1—77 — 5.1
ГОСТ 8026—92 5.7 ГОСТ 12697.12—77
ГОСТ 11069—74 3 1.1 ГОСТ 14192—77 6.2.1
ГОСТ 11739.1—90 5.1 ГОСТ 24231—80 5.1
ГОСТ 11739.2—90 5 1 ГОСТ 25086—87 5.1
ГОСТ 11739.3—82 5 1
ГОСТ 11739.4—90 5.1
ГОСТ 11739.5—90 5 1 !
ГОСТ 11739 6—82 5.1
ГОСТ 11739.7—82 5.1
IUI.I I rid'i— /» U. I/
6. Срок действия продлен до 01.01.96 Постановлением Государст
венного комитета СССР по управлению качеством продукции
и стандартам от 27.06.90 № 1921
7. Переиздание (август 1993 г.) с изменениями № 1, 2, 3, утверж
денными в июне 1982 г., августе 1985 г., июне 1990 г.
(ИУС 10—82, 10—85, 10—90)
Редактор И. В. Виноградская
Технический редактор В. Н. Прусакова
Корректор В. И. Варенцова
Сдано в набор 38 08.93. Подп. в печ. 12,10.93. Уел. печ. л. 1,16. Уел. кр.-отг. 1,16.
Уч.-нзд. л. 0,97. Тир. 857 экз. С 680.
Ордена «Знак Почета» Издательство стандартов, 107076, Москва, Колодезный пер., И
Тид. «Московский печатник». Москва, Лялин пер., 6. Зак. 462
ÃÎÑÒ 17232-79
Проверим действующую редакцию и связанные обязательные требования.
Сканы исходного документа.